Производственные технологии ·
Технологический припуск: зачем оставляют материал и как согласовать его с исполнителем
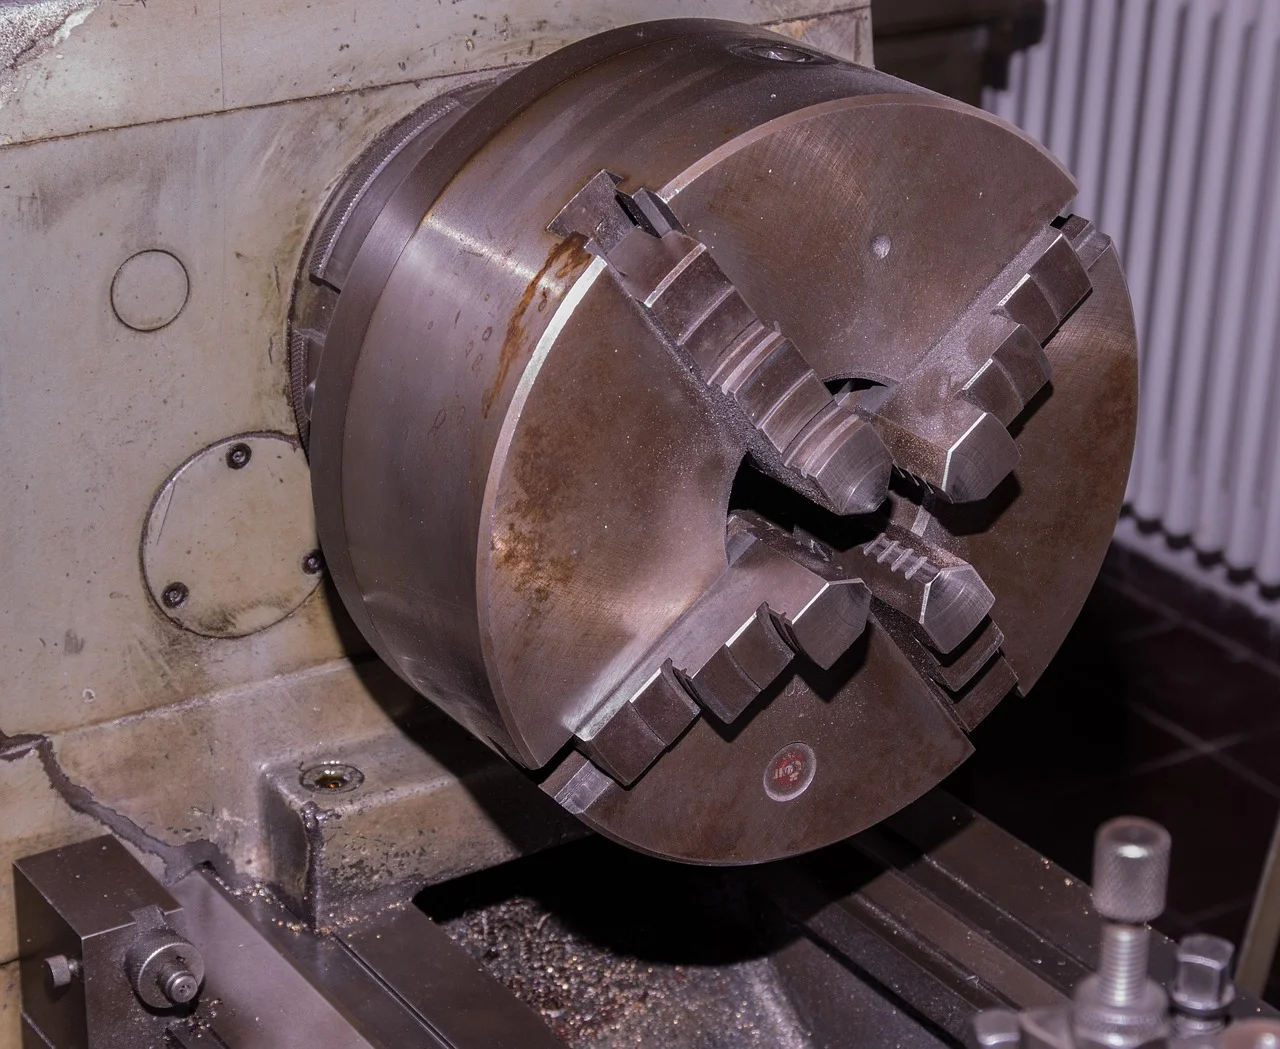
Технологический припуск — слой материала на заготовке, который оставляют, чтобы после обработки получить готовую поверхность с нужными размерами, формой и шероховатостью. Без него дефекты заготовки — окалина, уклоны литья, смещение штампов — попали бы на деталь. Согласуйте с исполнителем величину припуска и его распределение по операциям до начала обработки.
Что такое технологический припуск и почему без него не обойтись
Заготовка никогда не совпадает с готовой деталью: у проката есть отклонения по толщине и окалина, у отливки — уклоны и шероховатость, у поковки — смещение по плоскости разъёма штампов. Припуск убирает дефектный слой и позволяет выдержать точность на чистовых проходах. Его назначают на каждую обрабатываемую поверхность. Для вала из проката диаметром 40 мм с готовым размером 36 мм общий припуск на диаметр — 4 мм: это не запас «на всякий случай», а необходимость снять окалину и выйти на чистый металл.
Из чего складывается величина припуска
Припуск складывается из трёх частей: дефектный слой заготовки (окалина, обезуглероженный слой, раковины, наклёп), погрешность установки при закреплении на станке и слой под чистовую операцию для нужной шероховатости и окончательного размера. Если припуск меньше суммы этих частей, дефект останется на готовой поверхности. Поэтому назовите исполнителю способ получения заготовки и её состояние: горячекатаный прокат имеет окалину и отклонение по диаметру, холоднокатаный точнее, но может иметь наклёп, а для литых и кованых заготовок припуск часто больше из-за уклонов, смещений и пригара.
Как распределить припуск по операциям
Припуск назначают на каждую операцию отдельно: черновая снимает основную часть материала, но оставляет слой под чистовую, чистовая формирует окончательный размер. Если снять весь припуск за один проход, поверхность останется с рисками от чернового резца, а риск деформации от нагрева возрастёт. В маршруте фиксируют общий припуск и припуск на чистовую. Для вала 40/36 мм общий припуск 4 мм: разумно снять 3 мм начерно и 1 мм начисто, после чернового прохода диаметр должен быть не меньше 37 мм. Это промежуточное измерение и есть проверка достаточности припуска.
Пример согласования припуска. Вал из горячекатаного проката диаметром 40 мм, готовая деталь — 36 мм, общий припуск на диаметр 4 мм. Исполнитель предлагает снять 3,5 мм за черновой проход и 0,5 мм на чистовой: после чернового диаметр 36,5 мм, на чистовую остаётся 0,5 мм. Этого может не хватить, если окалина или обезуглероженный слой глубже 0,5 мм. Разумнее договориться о 3 мм чернового и 1 мм чистового съёма, а после черновой измерить диаметр: он должен быть не меньше 37 мм. Если измерение даёт 36,8 мм, припуск на чистовую меньше 0,8 мм — риск, что дефект не уйдёт. Тогда исполнитель либо бракует заготовку, либо согласует уменьшение готового размера, если это допустимо. Числа условные и служат для показа расчёта; конкретные значения берите из чертежа и стандарта на прокат.
Что обсудить с исполнителем до начала работ
Обсуждают не абстрактную цифру, а распределение припуска по операциям и способ контроля. Задайте три вопроса: какой минимальный слой гарантированно снимется на черновой операции, как проверить, что дефектный слой удалён, и что делать, если после черновой обнаружатся раковины или закалённый слой. Ответы показывают, понимает ли исполнитель риск. Для литья с пригаром он может предложить сначала проверить заготовку на раковины и трещины, а потом назначать режим черновой обработки — это способ не потратить время на деталь, которая всё равно не выйдет.
Зафиксируйте в заказе три пункта: размер заготовки с допуском, минимальный припуск на чистовую операцию и метод промежуточного контроля. Для вала 40 мм: заготовка диаметром 40 мм с допуском по стандарту, припуск на чистовую не менее 1 мм, контроль диаметра после черновой — не менее 37 мм. Такая запись снимает разночтения.
- Выпишите из чертежа готовый размер и допуск на него.
- Уточните способ получения заготовки и её состояние: окалина, наклёп, пригар.
- Спросите, какой минимальный слой снимут на черновой операции и каким инструментом.
- Договоритесь о промежуточном размере после черновой и способе его измерения.
- Зафиксируйте в заказе общий припуск, припуск на чистовую и метод контроля.
- Проверьте по документации на оборудование, что выбранный съём не приведёт к деформации или повышенному износу инструмента.
Проверяемый пример согласования припуска
Вернёмся к валу 40/36 мм. Если исполнитель снимает 3,5 мм начерно и 0,5 мм начисто, после чернового прохода диаметр 36,5 мм, и окалина глубже 0,5 мм не уйдёт. Разумнее 3 мм чернового и 1 мм чистового съёма, а после черновой диаметр должен быть не меньше 37 мм. Если измерение даёт 36,8 мм, припуск на чистовую меньше 0,8 мм — риск, что дефект не уйдёт; тогда заготовку бракуют или согласуют уменьшение готового размера, если это допустимо по чертежу. Числа условные, конкретные значения берите из чертежа и стандарта на прокат; для литых и кованых заготовок припуск часто больше, поэтому промежуточный контроль особенно важен.
Завышенный припуск увеличивает расход материала и время обработки, заниженный — выводит дефект заготовки на готовую поверхность и ведёт к браку. Согласование припуска с исполнителем — способ избежать обеих крайностей.