Контроль качества ·
Штангенциркуль или микрометр: чем измерять размер с заданным допуском
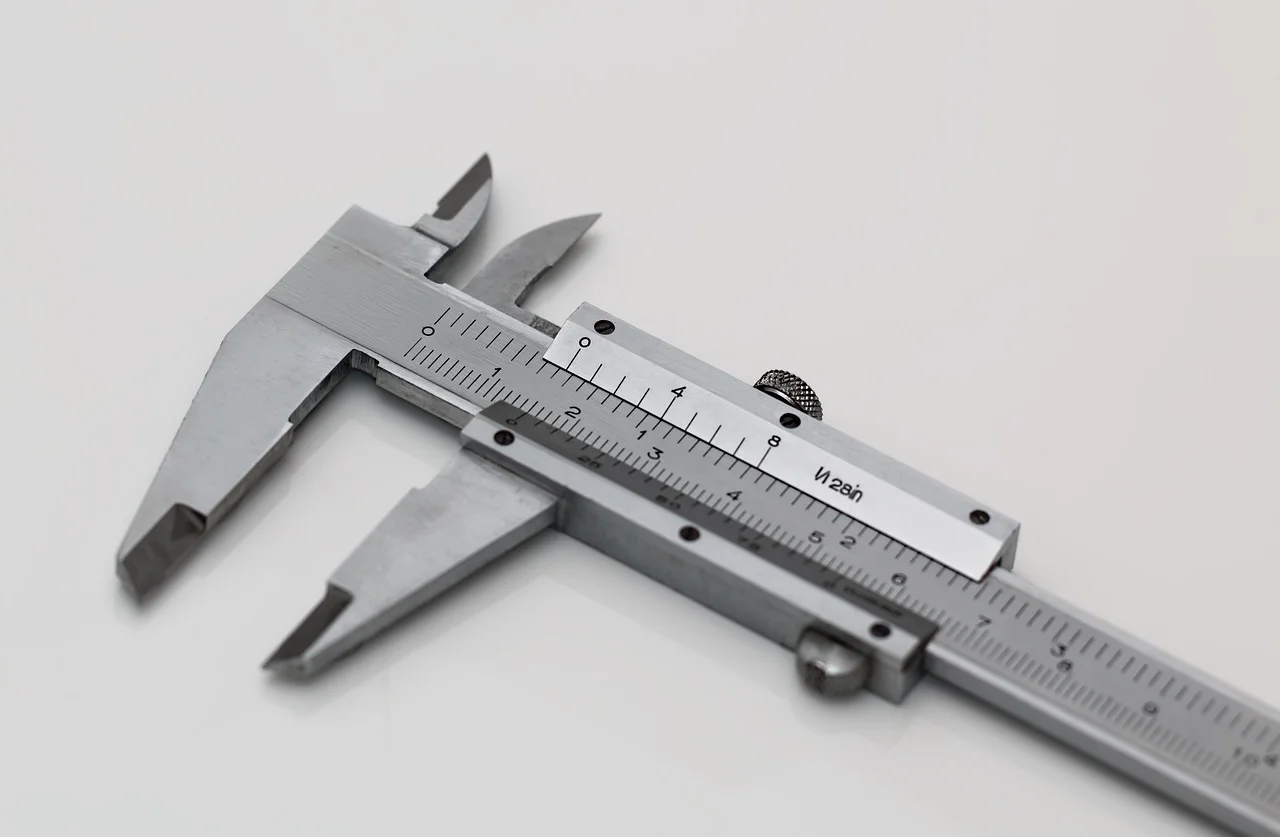
Для допуска около 0,1 мм и меньше берите микрометр: его паспортная погрешность обычно в разы меньше поля допуска. Для свободных размеров с допуском от ±0,2 мм и шире часто хватает штангенциркуля. Решает не цена деления, а предел допускаемой погрешности конкретного инструмента — сверьте его с полем допуска до первого измерения.
Короткий ответ: когда штангенциркуль, а когда микрометр
Считайте поле допуска: разницу между верхней и нижней границами годности. Если погрешность инструмента по паспорту составляет заметную долю этого поля, инструмент не годится, даже если шкала выглядит удобной.
Ориентир простой: погрешность должна быть не более примерно 1/5–1/3 поля допуска. При допуске 0,1 мм это 0,02–0,03 мм. Штангенциркуль с погрешностью ±0,05 мм в такой запас не укладывается, микрометр с погрешностью порядка ±0,004 мм на диапазоне 0–25 мм укладывается.
Штангенциркуль выигрывает там, где нужен большой ход губок: отверстия, пазы, глубины, грубые размеры. Микрометр точнее за счёт малого хода винта и трещотки, которая ограничивает силу измерения. Но для отверстий нужен нутромер, а не обычный микрометр.
| Условие | Что подходит | Что проверить |
|---|---|---|
| Допуск от ±0,2 мм и шире | Штангенциркуль | Погрешность по паспорту, нуль, состояние губок |
| Допуск около 0,1 мм | Обычно микрометр | Погрешность не более 1/5–1/3 поля допуска |
| Отверстия и пазы | Штангенциркуль или нутромер | Соответствие инструмента виду размера |
| Тонкостенные детали | Инструмент с ограничением силы | Стабильность нажима, повторяемость |
Почему цена деления не равна точности
Цена деления показывает, что вы видите на шкале. Погрешность показывает, насколько этому показанию можно верить. Два штангенциркуля с делением 0,05 мм могут иметь разную паспортную погрешность: у одного ±0,05 мм, у другого ±0,1 мм.
Для допуска 0,1 мм инструмент с погрешностью ±0,05 мм съедает половину поля. Годная деталь на границе и брак дают близкие показания, и отличить их по такому измерению нельзя. Погрешность складывается с другими составляющими: температурой, силой измерения, состоянием поверхности и квалификацией оператора.
Порядок выбора и проверки инструмента
Начните с записи номинального размера и поля допуска, например Ø20 h9 или 20 ±0,1. Вычислите верхнюю и нижнюю границы годности — без них сравнивать показания не с чем.
- Найдите в паспорте или свидетельстве о калибровке цену деления и предел допускаемой погрешности.
- Сравните погрешность с полем допуска и отбросьте инструмент, у которого она слишком велика.
- Проверьте нуль: у штангенциркуля сведите губки, у микрометра используйте установочную меру или сведённые пятки.
- Измеряйте в нескольких сечениях и направлениях, если возможны овальность или конусность.
- Дайте детали и инструменту выровняться по температуре, если допуск точный.
Как читать результат у границ допуска
Сравнивайте с границами не только показание, но и его интервал с учётом погрешности инструмента. Если показание отстоит от границы дальше погрешности, решение обычно однозначно.
Если показание попадает в зону границы в пределах погрешности, уверенно признать деталь годной или бракованной нельзя. Нужен более точный инструмент или повторное измерение. Температура тоже влияет: стальная деталь Ø20 мм при нагреве на 10 °C удлиняется примерно на 0,0024 мм при коэффициенте линейного расширения около 11,5·10⁻⁶ 1/°C.
Пример: вал Ø20 h9
По ГОСТ 25346 для Ø20 h9 границы годности — от 19,948 до 20,000 мм, поле допуска 0,052 мм. Штангенциркуль с погрешностью ±0,05 мм почти равен всему полю и для этого контроля не подходит.
Микрометр с погрешностью ±0,004 мм оставляет запас. После проверки на нуле измерения в трёх сечениях по длине и двух направлениях дали 19,968–19,975 мм. Все значения внутри поля, деталь годная.
Показание 19,946 мм при погрешности ±0,004 мм требует дополнительного контроля: до нижней границы 19,948 мм остаётся меньше погрешности. Здесь останавливаться на одном измерении нельзя.
- Записаны номинальный размер и границы годности.
- Погрешность инструмента сверена с полем допуска.
- Нуль проверен до измерения.
- Измерения выполнены в нескольких сечениях.
- Пограничные показания перепроверены более точным инструментом.