Автоматизация ·
Программа станка с ЧПУ после сбоя питания: как восстановить работу без потери заготовки
Продолжать обработку той же заготовки после сбоя питания обычно можно, но только если инструмент цел, заготовка не сместилась, а координаты и смещение нуля детали подтверждены. Сначала убедитесь, что шпиндель остановлен, а оси не стоят в аварийном положении, и только затем выводите инструмент из материала. Если хотя бы одно условие не подтверждается, заготовку снимают и начинают заново: доработка вслепую обходится дороже новой заготовки.
Что проверить до повторного запуска программы
Сначала добейтесь безопасного состояния: шпиндель не вращается, защита на месте, на пульте нет незавершённых команд. Сбой питания мог оставить контроллер с неочищенным буфером кадров, и первый пуск потянет за собой невыполненные команды. Очистите буфер и убедитесь, что система вышла в готовность.
Сверьте фактические координаты по осям с последними известными значениями. Абсолютные датчики положения читаются сразу после включения. Инкрементальным датчикам нужна процедура выхода в референтную точку — физическую метку, к которой привязан счётчик, — иначе станок не знает, где находится. Порядок выхода в референт для конкретной стойки смотрите в её документации.
Отдельно подтвердите смещение нуля детали — координату, от которой программа отсчитывает обработку. После сбоя она могла не примениться или сбиться, и тогда вся программа пойдёт со сдвигом. Проверьте таблицу коррекций инструмента: номера, радиусы и длины должны соответствовать установленному инструменту.
- Шпиндель остановлен, защита закрыта, аварийные сообщения сняты.
- Буфер кадров очищен, система в готовности.
- Координаты по осям совпадают с последними известными или выполнен выход в референт.
- Смещение нуля детали подтверждено, коррекции инструмента соответствуют установленному инструменту.
- Заготовка не сместилась в патроне или прижимах.
Как оценить состояние заготовки после остановки
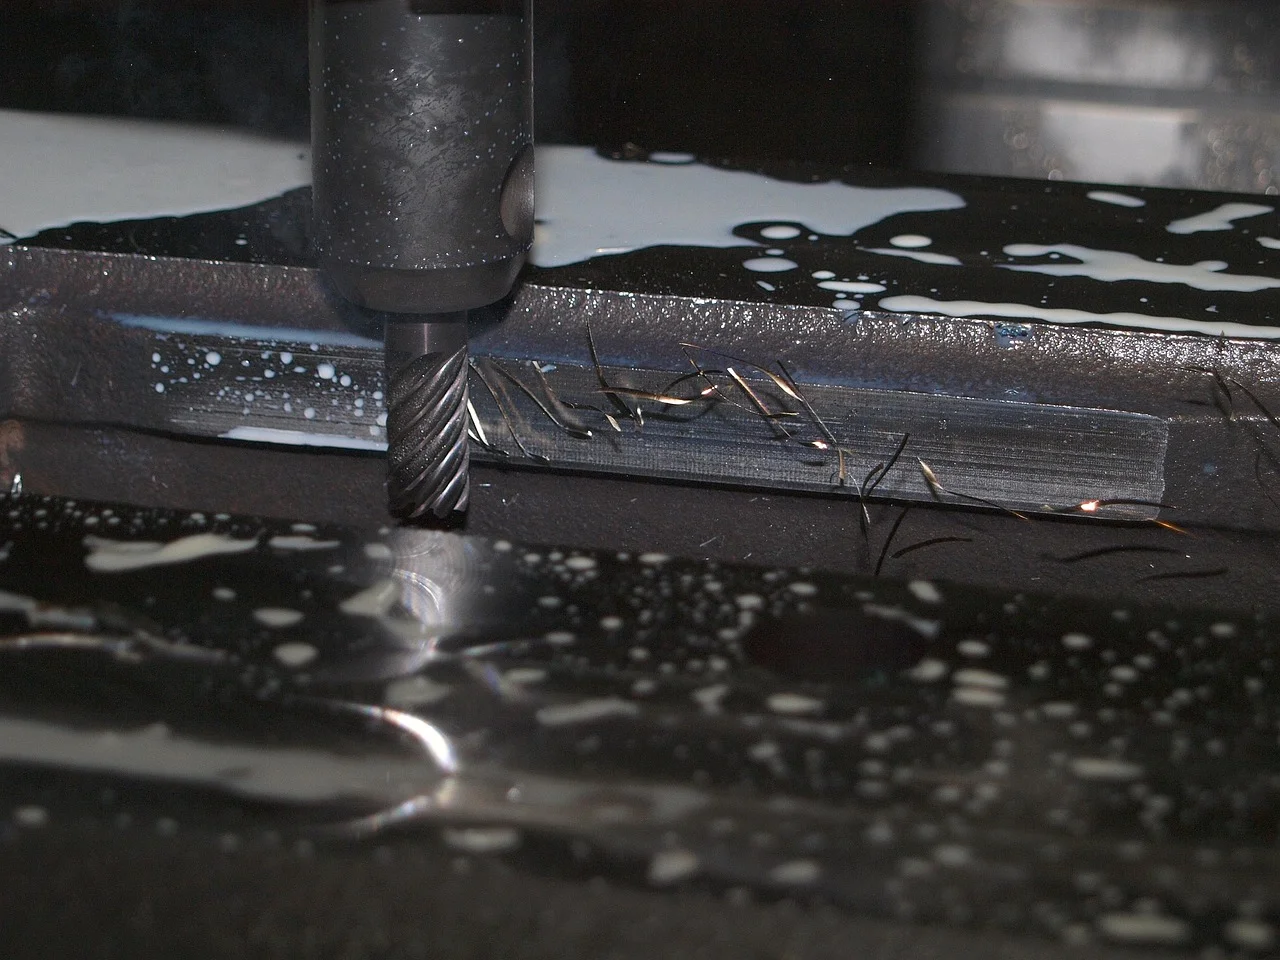
Осмотрите обработанную поверхность в месте остановки: сколы, задиры и след врезания показывают, что произошло при пропадании питания. Если инструмент остался в материале, сначала остановите шпиндель и только потом поднимайте ось — вращающийся инструмент, выходящий из металла, ломается и бьёт по заготовке.
Проверьте инструмент: погнутая фреза или сверло с изменившейся геометрией дадут брак на всей оставшейся части. Сравните припуск в контрольных точках с ожидаемым по программе. Если припуск в одной точке совпадает с расчётом, а в другой расходится, заготовка, скорее всего, сместилась — тогда её снимают.
Решение принимают по совокупности: целая кромка, совпадающие координаты, подтверждённый ноль детали. При сомнении в позиции заготовки переустановка и повторная обработка с начала безопаснее, чем доработка вслепую.
Частая ошибка: сразу после включения питания запускать программу с начала, не проверив, где стоит инструмент. Станок отработает первый кадр от текущей позиции и врежется в уже обработанную поверхность. Исправление: сначала вывести инструмент в безопасную точку, подтвердить координаты и смещение нуля, затем выбирать способ возобновления.
Как возобновить программу с безопасного кадра
Найдите номер кадра, соответствующего последней подтверждённой операции — той, результат которой виден на заготовке. Возобновление с кадра — это запуск программы с выбранного места, а не с начала; применяют его только после вывода инструмента в безопасную позицию. Порядок этой функции и отработку подготовительных команд для вашей стойки смотрите в её руководстве.
Условный пример: фрезерная операция прервалась на кадре N120, инструмент остался в материале на глубине 3 мм. Оператор останавливает шпиндель, поднимает ось Z в безопасную точку, осматривает кромку — сколов нет. Сверяет X и Y с записью перед сбоем, подтверждает смещение нуля детали и запускает программу с кадра N120 на пониженной подаче. Если бы инструмент был погнут или заготовка сместилась, её сняли бы и начали заново.
Первый проход после возобновления делайте на пониженной подаче и наблюдайте за нагрузкой и стружкой. Ровный звук и нормальная стружка означают, что позиция верна. Рывок, вибрация или стружка не той формы — сигнал остановиться и перепроверить координаты.
Какие записи сделать для следующего сбоя
Зафиксируйте номер кадра, координаты осей и состояние инструмента на момент остановки — эта запись становится точкой отсчёта при следующем сбое. Храните актуальную копию программы и таблицы коррекций вне станка: после сбоя питания файл на стойке может оказаться не тем, что вы правили последним.
Запишите, какие действия помогли восстановиться, где возникли сомнения и нужна ли замена инструмента или переустановка заготовки. Такие записи сокращают время следующего простоя и помогают понять, не пора ли поставить контроллер и панель на резервное питание.
Проверка результата: после возобновления размеры в контрольных точках совпадают с допуском, поверхность без задиров, а в журнале есть запись о кадре и координатах. Если размер уходит за допуск или появляются следы врезания, остановитесь и снимите заготовку — продолжать обработку нельзя.