Материалы и обработка ·
Коробление заготовки после обработки: откуда берутся внутренние напряжения
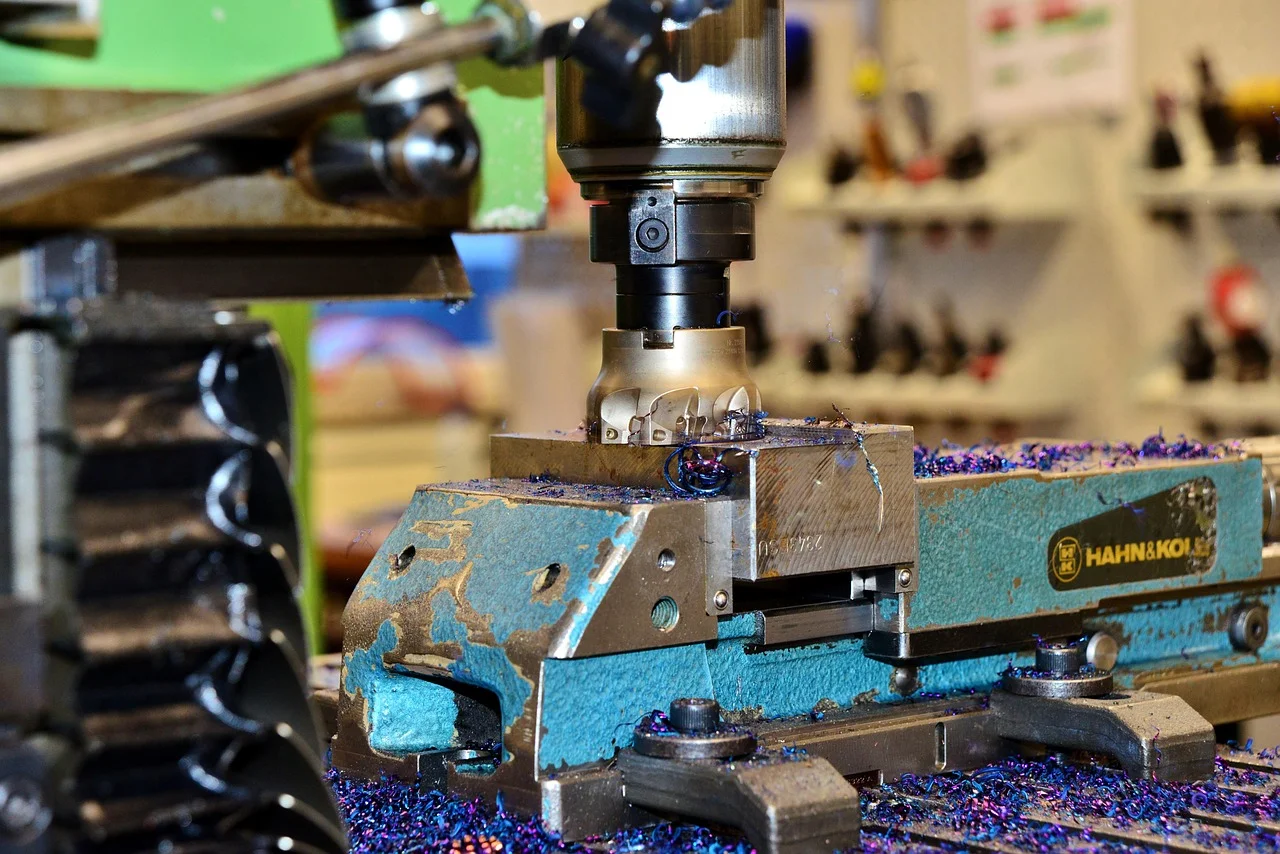
Заготовка коробится потому, что при снятии слоя металла нарушается равновесие внутренних напряжений — уравновешенных сил, оставшихся в материале после прокатки, литья, сварки, закалки или появившихся при самом резании. Пока заготовка закреплена, станок удерживает её форму; после освобождения она деформируется, чтобы напряжения уравновесились в новой геометрии. Практический вывод: ищите причину не в последнем проходе, а в состоянии материала и в том, как вы снимали припуск.
Почему заготовка коробится не от самой обработки
Внутренние напряжения существовали в заготовке до станка. Металл при изготовлении охлаждался неравномерно, поверхностные слои сжимались иначе, чем сердцевина, и в нём застыла система растягивающих и сжимающих усилий, уравновешивающих друг друга. Пока деталь целая, эта система не видна.
Фреза или резец убирает часть сечения, участвовавшую в равновесии. Оставшийся металл изгибается в сторону снятого слоя или от него — в зависимости от знака напряжений в удалённом слое. Поэтому одинаковый проход по пластинам из разных партий проката может дать разный результат.
Различайте два источника: напряжения, пришедшие с материалом (прокатка, ковка, литьё, сварка, термообработка), и напряжения от самой механообработки (пластическая деформация и нагрев поверхностного слоя). На практике они складываются, и разбирать их нужно по отдельности.
Откуда берутся напряжения до механической обработки
При прокатке лист обжимают валками и охлаждают неравномерно: наружные слои остывают быстрее внутренних. При ковке металл деформируют неравномерно по сечению. При литье части отливки застывают в разное время. При сварке шов и околошовная зона получают нагрев и усадку, которой сопротивляется холодный металл вокруг. Закалка добавляет резкое охлаждение поверхности.
Поверхностные и внутренние слои могут иметь напряжения разного знака: одни растянуты, другие сжаты. Поэтому важно знать не только марку, но и состояние материала — горячекатаный прокат, отожжённый, нормализованный, после сварки. Эти сведения есть в сертификате или документации, и их стоит запросить до разработки маршрута.
Если заготовка прошла сварку или правку, риск выше: эти операции сами создают локальные напряжения. Проверьте по документации, был ли предусмотрен отжиг для снятия напряжений и не пропущен ли он в вашем маршруте.
Как механообработка добавляет свои напряжения
При точении, фрезеровании и шлифовании в поверхностном слое возникают пластические деформации и нагрев. Металл под кромкой сминается, тянется и нагревается, а затем остывает уже деформированным. У обработанной поверхности появляются свои напряжения, часто растягивающие, а необработанная сторона остаётся сжимающей.
Второй вклад — закрепление. Сильный прижим тонкой пластины к столу сам изгибает её. Пока деталь прижата, дефект не виден; после снятия со станка она пружинит и выгибается в другую сторону. Размер, измеренный на станке, ничего не говорит о форме свободной детали.
Универсальных режимов резания для снижения коробления не существует. Скорость, подача и глубина зависят от марки материала, его состояния, жёсткости системы и возможностей станка. Эти параметры берут из документации на оборудование и материал.
Геометрия и симметричность съёма как усилители риска
Тонкая и длинная заготовка менее жёсткая, поэтому даже небольшие напряжения дают заметный прогиб. Пластина 5 мм толщиной и 200 мм длиной после снятия 1 мм с одной стороны выгнется сильнее, чем такая же толщиной 20 мм при том же съёме. Жёсткость сечения растёт с толщиной — это главный геометрический фактор.
Второй фактор — симметричность. Снятие металла только с одной стороны создаёт изгибающий момент: удалённый слой больше не уравновешивает противоположный. Симметричный съём с обеих сторон оставляет равновесие ближе к исходному и снижает коробление.
Деталь с односторонним фрезерованием глубокого кармана рискует больше, чем деталь с равномерным съёмом припуска по контуру. Если конструкция допускает, распределите съём по обеим сторонам и по нескольким проходам.
Порядок проверки и снижения риска для своей заготовки
Начните с документации: уточните марку, состояние материала и все операции до механообработки — прокатку, ковку, литьё, сварку, правку, термообработку. Затем оцените геометрию: толщину, длину, жёсткость и симметричность распределения припуска. После этого выберите схему обработки и проверьте результат на пробной заготовке или после чернового прохода, до чистовой.
Если материал и оборудование допускают, предусмотрите снятие напряжений до чистовой обработки: черновой проход, затем стабилизирующая термообработка по документации для конкретной марки, затем равномерный съём оставшегося припуска. Режим термообработки уточняйте по справочнику и документации.
- Выпишите марку и состояние материала, запросите сертификат или документацию.
- Отметьте все операции до механообработки: сварку, правку, термообработку.
- Оцените жёсткость заготовки и симметричность распределения припуска.
- Проверьте форму свободной детали после чернового прохода, а не на станке под прижимом.
- Согласуйте режимы резания и термообработки по документации на материал и оборудование.
Учебная ситуация: стальная пластина 200×50×10 мм из горячекатаного проката. После фрезерования 2 мм с одной стороны пластина изогнулась. Причина — остаточные напряжения прокатки, равновесие которых нарушил односторонний съём. Действие: черновой проход, стабилизирующая термообработка по документации для этой марки, затем симметричный съём по 1 мм с обеих сторон. Вывод: коробление уменьшается, потому что напряжения перераспределяются постепенно и симметрично.
Для тонкой длинной детали с односторонним карманом проверьте форму после чернового прохода и при необходимости измените схему закрепления и порядок съёма. Ограничение: если материал не допускает промежуточной термообработки или оборудование не позволяет симметричный съём, полностью убрать коробление не получится — останется компенсировать его припуском на финишную правку.