Практика производства
Контроль качества
Измерения, точность, контроль параметров и качество продукции.
Практика
производстваКонтроль качества ·
Для приёмки каждой детали в серии удобнее калибр: он даёт ответ «проходит — не проходит» без считывания шкалы. Универсальный инструмент берите, когда нужно действительное значение — для наладки, разбора брака, протокола или когда допуск настолько узкий, что погрешность калибра становится недопустимо большой долей поля допуска. Решают вид контроля, поле допуска, объём серии и то, что […]
Читать материал ↗Практика
производстваКонтроль качества ·
Карта проверки первой детали — это маршрут контроля, а не переписанный чертёж. В ней для каждого признака указано, на какой операции он появляется, чем его измеряют, от какой базы, в каком порядке и при каких границах деталь считается годной. Составлять её можно, когда есть рабочий чертёж, техпроцесс и документация на средства измерений с указанием диапазона […]
Читать материал ↗Практика
производстваКонтроль качества ·
Измерять деталь нужно при температуре около 20 °C либо вносить поправку на тепловое расширение: ΔL = α · L · ΔT, где α — коэффициент теплового расширения материала, L — номинальный размер, ΔT — разница между температурой детали и 20 °C. Если деталь горячее, поправку вычитают из измеренного размера, если холоднее — прибавляют. Без этого […]
Читать материал ↗Практика
производстваКонтроль качества ·
Сначала сравните условия и режимы измерений, потом оцените, укладывается ли разница в сумму паспортных погрешностей, и только затем проверяйте каждый прибор по образцовой мере. Такой порядок отсекает самые частые причины до того, как вы отправите исправный прибор в ремонт. Выполнять проверку можно, если оба прибора имеют действующую поверку или калибровку и вы знаете допуск на […]
Читать материал ↗Практика
производстваКонтроль качества ·
Выбирайте сплошной контроль, когда дефект критичен, партия невелика и есть метод проверки с низкой вероятностью пропуска. Переходите на выборочный, когда дефект не критичен, партия большая, а проверка каждого изделия дорога. В обоих случаях сначала задайте допустимый риск пропуска в числах, иначе сравнение превратится в спор о вкусах. Сплошной и выборочный контроль: в чём разница по […]
Читать материал ↗Практика
производстваКонтроль качества ·
Партию материала нельзя передавать в производство, пока вы не сверили документы с заказом, не осмотрели упаковку и не сопоставили заявленные в сертификате показатели с требованиями спецификации. Если хотя бы один обязательный показатель выходит за допуск или марка и номер партии не совпадают с заказом, материал откладывают до выяснения. Решение о допуске фиксируют в журнале входного […]
Читать материал ↗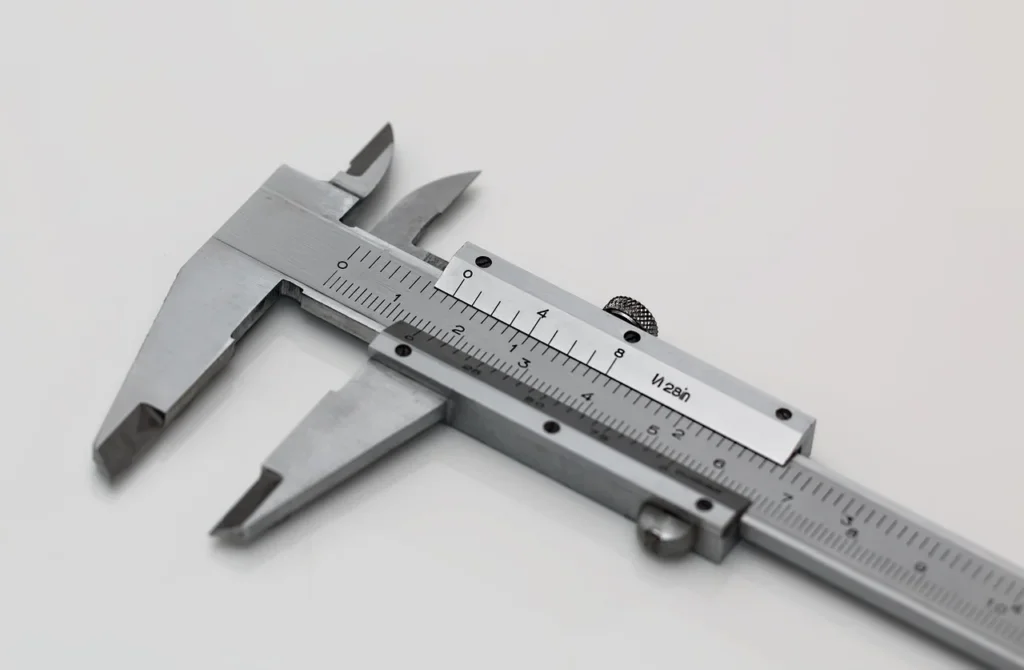
Контроль качества ·
Для допуска около 0,1 мм и меньше берите микрометр: его паспортная погрешность обычно в разы меньше поля допуска. Для свободных размеров с допуском от ±0,2 мм и шире часто хватает штангенциркуля. Решает не цена деления, а предел допускаемой погрешности конкретного инструмента — сверьте его с полем допуска до первого измерения. Короткий ответ: когда штангенциркуль, а […]
Читать материал ↗