Автоматизация ·
Для диспетчеризации участка достаточно трёх групп данных: сигнал «работает/стоит», причина простоя и счётчик выпуска. Каждый сигнал включайте в набор только если за ним стоит конкретное действие — перераспределить загрузку, вызвать наладчика, пересчитать срок. Если действие не просматривается, параметр не нужен. Такой отбор отсекает большинство регистров контроллера, которые подрядчик предлагает собирать «на всякий случай». От какого […]
Читать материал ↗
Автоматизация ·
Закройте от изменения программу и конфигурацию контроллера, оставьте открытыми просмотр диагностики и текущих значений, а порядок правок зафиксируйте письменно до передачи линии. Первое действие — откройте документацию на конкретную модель ПЛК и выпишите поддерживаемые уровни доступа и пароли. Без этого списка настройка превращается в угадывание. Что именно защищать на контроллере до сдачи линии Разделите объекты […]
Читать материал ↗
Автоматизация ·
Сначала выясните, какой сигнал должен прийти на вход: сухой контакт, транзисторный выход NPN или PNP либо напряжение. Затем зафиксируйте три факта: есть ли питание на датчике, реагирует ли его индикатор и горит ли светодиод входа на модуле. Эти точки делят путь сигнала на участки — дальше проверяйте только тот, где показания расходятся. С чего начать, […]
Читать материал ↗
Автоматизация ·
Проверка цепи аварийного останова состоит из двух этапов: сначала без нагрузки при отключённом силовом питании убеждаются, что нажатая кнопка не даёт запустить привод, затем под нагрузкой проверяют, что работающий привод реально обесточивается. Если при нажатой кнопке пуск проходит, цепь шунтирована и неработоспособна до устранения. Щелчок кнопки ничего не доказывает: важна реакция всей цепи до исполнительных […]
Читать материал ↗
Автоматизация ·
Начинайте читать пневмосхему от источника воздуха и идите по линии к потребителю — так вы повторяете реальный путь воздуха и не пропускаете узлы. Падение давления ищите на участке между двумя манометрами: если на входе узла давление одно, а после него ниже, причина внутри узла или на стыке. Запишите давление до и после регулятора, момент просадки […]
Читать материал ↗
Автоматизация ·
Продолжать обработку той же заготовки после сбоя питания обычно можно, но только если инструмент цел, заготовка не сместилась, а координаты и смещение нуля детали подтверждены. Сначала убедитесь, что шпиндель остановлен, а оси не стоят в аварийном положении, и только затем выводите инструмент из материала. Если хотя бы одно условие не подтверждается, заготовку снимают и начинают […]
Читать материал ↗
Автоматизация ·
Автоматический контроль размера на станке окупается, когда брак обнаруживается поздно и стоит дорого, а партия достаточно велика, чтобы отбить настройку щупа. Если детали единичные, допуск широкий, а поверхность для измерения закрыта в патроне, ручной контроль проще и дешевле. Порог зависит от вашей детали, а не от универсального числа. Какие задачи решает контроль прямо на станке […]
Читать материал ↗
Автоматизация ·
Считайте циклом завершённое рабочее действие узла, а не любое движение: для пресса — ход ползуна до нижней точки с усилием, для пневмоцилиндра — полный ход туда-обратно. Первое проверяемое действие — за смену сверить показание счётчика с фактическим выпуском или журналом оператора. Расхождение больше нескольких процентов означает дребезг контакта, двойной счёт или пропуски, и дальше настраивать […]
Читать материал ↗
Автоматизация ·
Заменить модуль ввода-вывода за короткое окно можно, если заранее готовы три вещи: читаемая резервная копия проекта, карта адресов входов и выходов и резервный модуль с проверенной совместимостью. Сначала откройте копию проекта на отдельном компьютере и убедитесь, что среда разработки её читает. Если копия не открывается, останавливать станок рано — восстановите резерв. Что подготовить до отказа […]
Читать материал ↗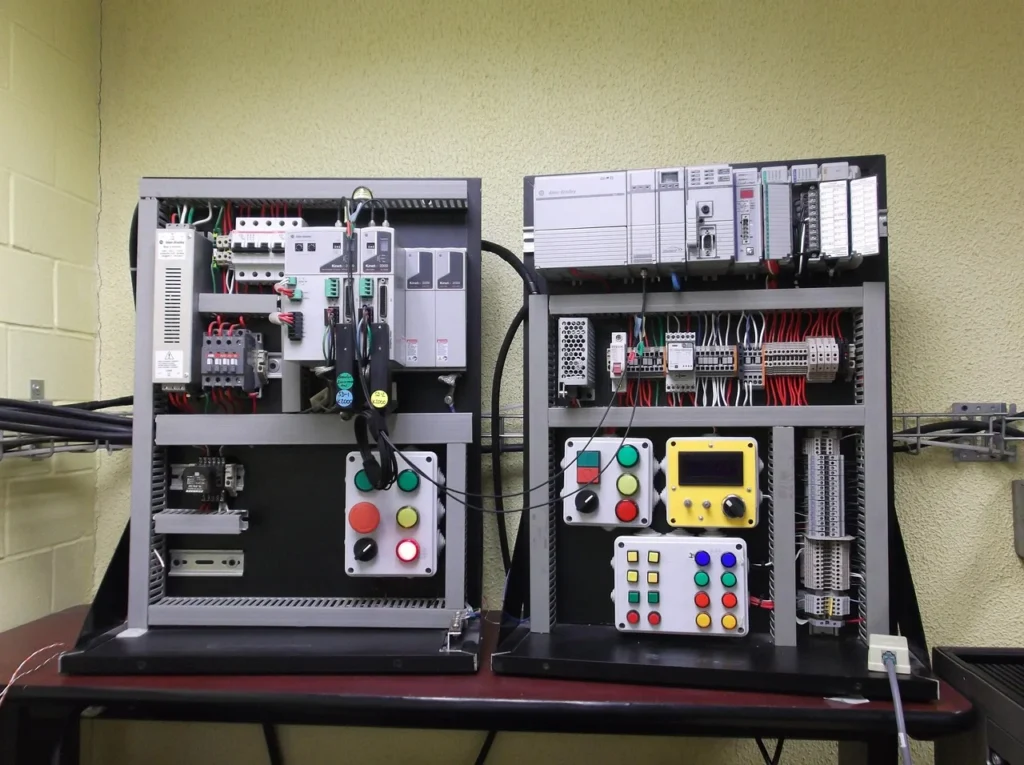
Автоматизация ·
На резерв стоит ставить только то, без чего отключение обернётся потерей данных или опасным состоянием выходов: контроллер, панель оператора, если оператору нужно видеть завершение, и модули ввода-вывода, управляющие безопасной остановкой. Полный ИБП на весь шкаф обычно избыточен. Сначала выясните, что должно пережить пропадание питания — десять минут на завершение цикла или несколько часов работы, — […]
Читать материал ↗