Автоматизация ·
Автоматизация не ускорила выпуск: где искать новое узкое место
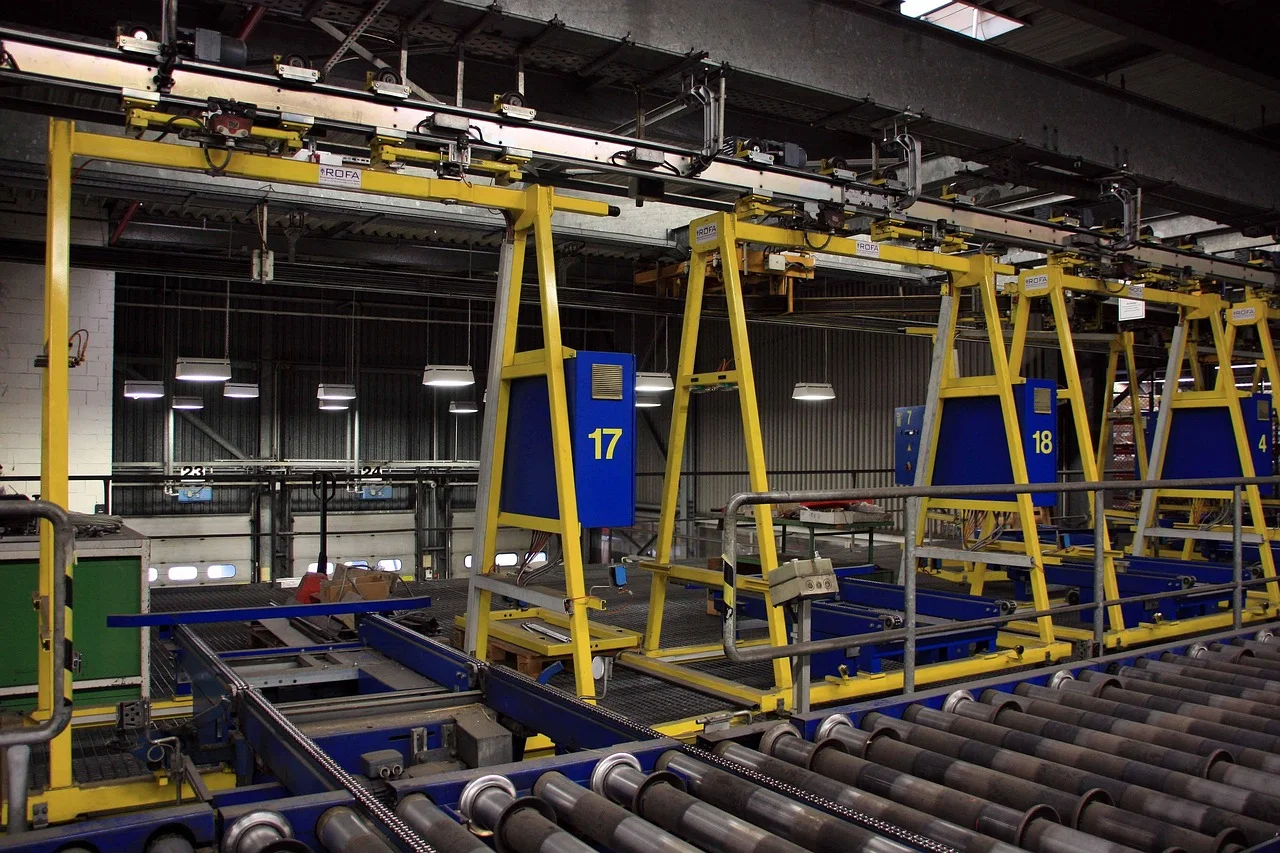
Если после автоматизации выпуск остался прежним, ограничение почти наверняка сместилось на другой участок. Ускоренная операция теперь лишь быстрее создаёт запас перед тем переделом, который задаёт ритм всей цепочки. Первое проверяемое действие — сравнить фактический такт каждого участка с тактом выпуска и найти тот, что ближе всего к нему или превышает его.
Почему автоматизация не всегда увеличивает выпуск
Выпуск растёт только тогда, когда растёт пропускная способность самого медленного участка. Автоматизация ускоряет одну операцию, но не трогает остальные переделы. Если эта операция не была ограничением, её ускорение просто увеличивает незавершённое производство перед следующим узким местом.
На практике это выглядит так: автоматизированный станок загружен полностью, счётчик циклов растёт, а отгрузка стоит на прежнем уровне. Полная загрузка оборудования — не показатель роста выпуска. Показатель один: сколько изделий цепочка выдаёт за смену.
Прирост возможен при одном условии — выросла пропускная способность ограничивающего участка. Всё, что стоит до него, лишь наполняет очередь. Всё, что после, ждёт, пока ограничение освободится.
Как найти новое узкое место по такту и очередям
Такт участка — это время между двумя последовательными изделиями на выходе с него. Сравните такт каждого участка с фактическим тактом выпуска всей цепочки. Ограничением будет участок, чей такт ближе всего к такту выпуска или превышает его.
Второй признак — очереди. Посмотрите, где скапливается незавершённое производство и растёт время ожидания перед участком. Если партия перед переделом выросла, а выпуск не изменился, ограничение переместилось туда.
- Зафиксируйте фактический такт выпуска до и после автоматизации.
- Замерьте объём незавершённого производства и время ожидания перед каждым участком.
- Соберите данные о времени цикла, переналадках и простоях на участках после автоматизированного.
- Найдите участок, чей такт ближе всего к такту выпуска или превышает его.
- Оцените потери этого участка от переналадок, контроля качества и транспортировки.
Ограничение может сместиться не только на станок. Ритм цепочки часто задают переналадка, контроль качества, транспортировка или подготовка оснастки. Проверьте, какая операция после автоматизации задаёт ритм, а не какая выглядит самой загруженной.
Порядок проверки после автоматизации
Начните с данных, а не с выводов. Вам нужны фактический такт выпуска до и после автоматизации и объём незавершённого производства перед участками. Без этих цифр разговор о новом узком месте превращается в догадки.
Дальше соберите время цикла, переналадки и простои на участках, стоящих после автоматизированного. Именно они чаще всего принимают на себя освободившийся поток. Определите участок, чей такт ограничивает выпуск, и оцените его потери.
Последний шаг — выбор действия. Либо увеличить пропускную способность ограничения, либо снизить его потери от переналадок и простоев. Что даст прирост, решают по данным участка, а не по общему желанию автоматизировать ещё что-нибудь.
Пример проверки смещения ограничения
Исходные данные условные. До автоматизации участок сборки выпускал 80 изделий за смену, участок упаковки — 100 изделий. Автоматизировали сборку, её пропускная способность выросла до 120 изделий. Выпуск остался 80 изделий, потому что упаковка стала ограничением: её такт 100 изделий за смену, но из-за переналадок фактический выпуск упаковки — 80 изделий. Перед упаковкой выросла очередь.
Вывод по примеру: новое узкое место — упаковка, а не сборка. Следующий шаг — измерить потери упаковки на переналадках и решить, что даст прирост: сокращение переналадок или дополнительная смена.
Обратите внимание: сборка теперь может дать 120 изделий, но это не меняет выпуск. Пока упаковка держит 80, цепочка выдаёт 80. Увеличивать скорость сборки дальше бессмысленно — она лишь наполнит очередь перед упаковкой.
Проверка результата простая. После выбранного шага снова замерьте фактический такт выпуска и очередь перед ограничением. Если выпуск вырос, а очередь перед участком сократилась, шаг сработал. Если очередь продолжает расти при прежнем выпуске, ограничение определено неверно или сместилось ещё раз — остановитесь и повторите замеры по каждому участку.