Материалы ·
СОЖ на водной основе или масляная: как выбрать под операцию и материал
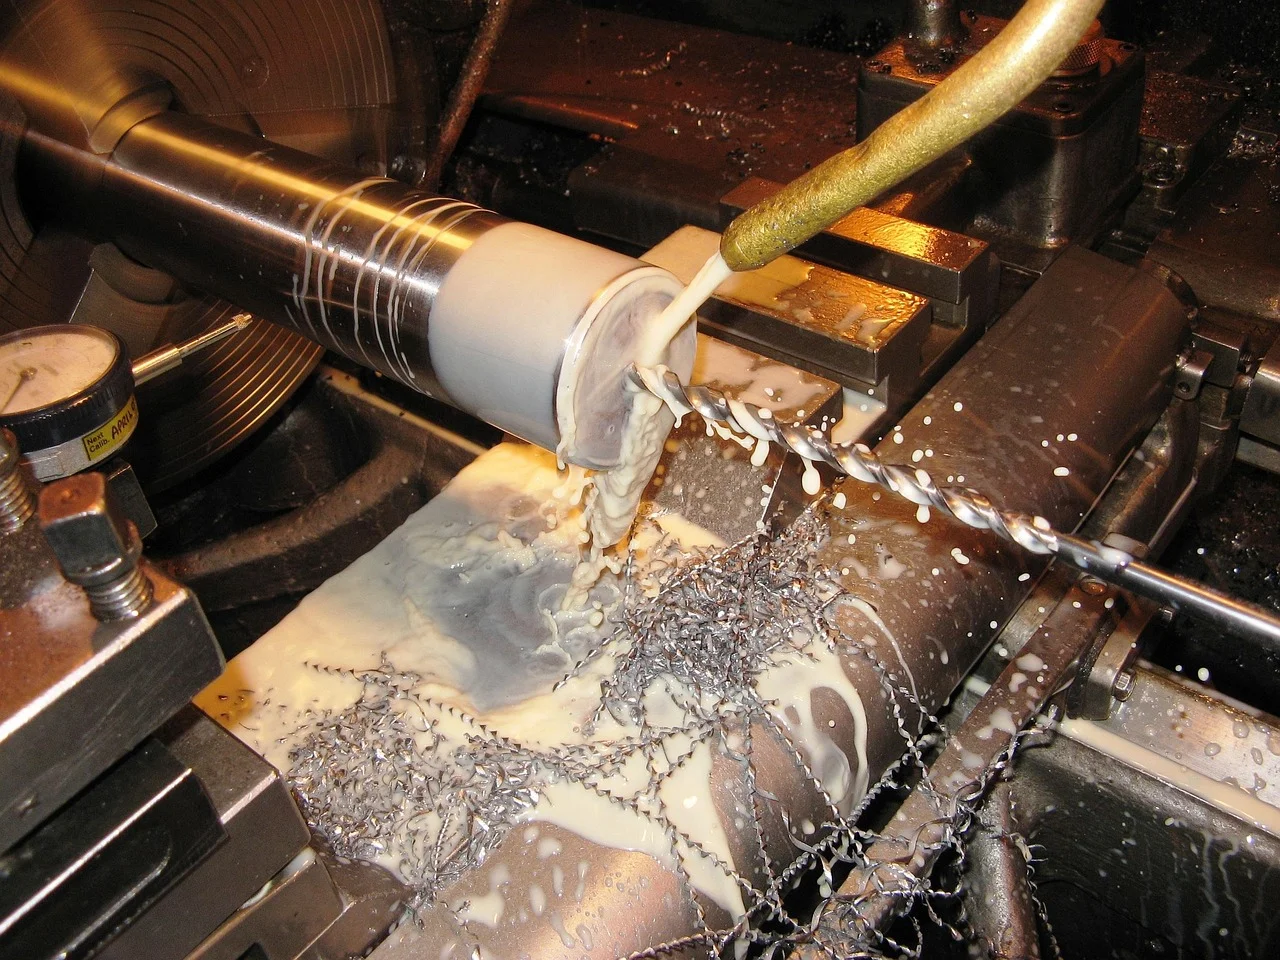
Берите СОЖ на водной основе, когда операция выделяет много тепла: высокоскоростное фрезерование и точение, шлифование, работа на точный размер. Масляную выбирайте, когда главное — смазка при низкой скорости и высоком давлении на контакт: резьбонарезание метчиком, глубокое сверление, протягивание. Для алюминия водная эмульсия подходит, но только если её pH и совместимость с материалом подтверждены паспортом продукта.
Что решает выбор: теплоотвод или смазка
Вода держит тепло заметно лучше масла. Теплоёмкость воды около 4,18 кДж/(кг·°C) при 20 °C, у минерального масла примерно 1,8–2,0 кДж/(кг·°C). На один и тот же объём жидкость на воде уносит примерно вдвое больше тепла при том же нагреве. Поэтому в зоне резания, где температура растёт быстро, эмульсия снимает тепло эффективнее и точность размера держится стабильнее.
Масло проигрывает по теплоотводу, но выигрывает по смазке. Оно образует на контакте инструмента и стружки более прочную плёнку, которая разделяет поверхности и снижает трение. Там, где давление на кромку велико, а скорость мала, эта плёнка важнее охлаждения: без неё металл налипает на инструмент, растёт момент и появляются задиры.
Отсюда рабочее правило. Чем выше скорость резания и больше тепла, тем сильнее довод в пользу водной СОЖ. Чем ниже скорость и выше давление на контакт, тем важнее смазка и тем чаще выигрывает масло. Сравните два случая. Точение стали на 150–200 м/мин — здесь стойкость инструмента определяется отводом тепла, и эмульсия работает лучше. Нарезание резьбы метчиком на 5–10 м/мин — тепла мало, но метчик зажимается в металле, и без смазки он задирает резьбу.
Порог, за которым вывод меняется, зависит от материала, инструмента и жёсткости системы «станок — деталь — инструмент». Универсального числа нет: ориентир около 80–100 м/мин для стали годится как отправная точка, а не как норматив. Уточняйте по рекомендациям изготовителя инструмента и по результату пробной обработки.
Как материал заготовки меняет выбор
Алюминий и его сплавы хорошо обрабатываются с водной СОЖ на фрезеровании и точении, но эмульсия со щелочной средой может травить поверхность. Если pH выше примерно 9, алюминий темнеет, появляются пятна и коррозия. Перед запуском сверьтесь с паспортом: в нём указано, для каких цветных металлов продукт предназначен и какой диапазон pH держит.
С чугуном картина обратная. Графитовая пыль в смеси с водой даёт абразивную суспензию, которая ускоряет износ направляющих и насосов, а влага вызывает коррозию неокрашенных поверхностей станка. Масляная СОЖ здесь часто удобнее. Если вы всё же работаете на эмульсии, усильте фильтрацию и защиту направляющих, иначе экономия на жидкости обернётся ремонтом.
Нержавеющие и жаропрочные стали на высоких скоростях обычно обрабатывают водной СОЖ с противозадирными присадками: они снижают схватывание металла с кромкой. На глубоком сверлении и резьбонарезании по тем же сталям чаще нужна масляная среда или высококонцентрированная эмульсия с теми же присадками.
Магний требует отдельного разговора. Вода реагирует с ним с выделением водорода, и это вопрос безопасности, а не удобства. Для магния берут масляную СОЖ или специальные составы, предназначенные именно для этого металла.
| Материал | Водная СОЖ | Масляная СОЖ | Что проверить |
|---|---|---|---|
| Алюминиевые сплавы | Подходит на фрезеровании и точении | Реже, дороже в уходе | pH и совместимость с алюминием по паспорту |
| Серый чугун | С фильтрацией и защитой станка | Часто предпочтительна | Абразивная пыль в системе, коррозия направляющих |
| Нержавеющие стали | С противозадирными присадками | На глубоком сверлении и резьбе | Схватывание на кромке, стойкость инструмента |
| Магний | Не применять | Специальные составы | Требования безопасности по паспорту |
Операция и режим: где какой тип работает
Высокоскоростное фрезерование и точение почти всегда идут на водной СОЖ. Теплоотвод здесь напрямую влияет на износ инструмента и на то, удержится ли размер в допуске. Чем ближе вы подходите к пределу по скорости, тем меньше смысла экономить на охлаждении.
Глубокое сверление, резьбонарезание и протягивание — территория смазки. Масляная СОЖ или концентрированная эмульсия с противозадирными присадками снижают момент и риск задира. На этих операциях стружка идёт в тесном канале, и именно плёнка не даёт металлу привариться к инструменту.
Шлифование требует водной СОЖ: тепла выделяется много, а тонкий слой металла легко перегреть и получить прижог. Масло на шлифовании применяют реже, и тогда нужна отдельная очистка деталей от его остатков.
Разберём пример. Фрезеруете алюминиевый сплав на скорости 200 м/мин, нужна точность размера. Высокая скорость и большое тепловыделение ставят на первое место охлаждение — берёте водную эмульсию с рабочей концентрацией 5–8 %. Дальше проверяете по паспорту, что pH не выше 9 и продукт совместим с алюминием. Если после пробной партии появились потемнения, меняете продукт на совместимый, а не повышаете концентрацию наугад.
Эксплуатация: концентрация, уход и срок службы
Водную эмульсию готовят из концентрата и воды по инструкции производителя. Рабочая концентрация обычно лежит в диапазоне 5–10 % для обычной обработки и выше — для сложных операций; точное значение для вашего продукта указано в его паспорте. Готовить «на глаз» не стоит: слишком слабая эмульсия теряет защиту от коррозии и смазочные свойства, слишком крепкая даёт пену, раздражение кожи и осадок.
Дальше эмульсию ведут постоянно. Концентрацию проверяют рефрактометром, pH — по инструкции к продукту, состояние — по запаху и внешнему виду. Если pH падает ниже примерно 8,5 и появляется запах, жидкость корректируют или заменяют: в такой среде начинают размножаться бактерии, и запах — первый признак, что процесс пошёл.
Масляную СОЖ фильтруют от стружки и шлама, контролируют вязкость и кислотное число. Служит она дольше, но очистка деталей после неё сложнее, а утилизация идёт как отработанное масло.
После работы на водной СОЖ неокрашенные поверхности, патрон и направляющие протирают и смазывают. Это не формальность: оставшаяся плёнка эмульсии на металле без защиты даёт коррозию за время простоя.
Частая ошибка: доливать воду в эмульсию, которая «стала жидкой», и считать, что концентрация восстановилась.
Последствие: фактическая концентрация уходит от нужной, падает защита от коррозии, на деталях и станке появляются пятна, а стойкость инструмента снижается.
Исправление: измерьте концентрацию рефрактометром, слейте часть объёма и доведите состав по паспорту, а при падении pH и появлении запаха замените эмульсию целиком.
Что проверить при переходе с одного типа на другой
Сначала сверьте совместимость с материалами станка: уплотнения, краска, алюминиевые детали гидравлики и пневматики. Паспорт СОЖ и документация станка дают ответ быстрее, чем проба на работающем оборудовании.
Затем очистите систему полностью. Остатки масляной СОЖ в водной эмульсии питают бактерии и снижают стабильность состава. Слив, промывка бака и трубопроводов — обязательный шаг, иначе новая жидкость быстро выйдет из строя.
Проверьте фильтрацию и стружкоудаление. Водная СОЖ с мелкой стружкой требует более частой очистки, чем масляная, и забитый фильтр сводит на нет преимущества нового типа.
Последний шаг — пробная партия. Обработайте несколько деталей и проверьте шероховатость, размер и отсутствие коррозии. Результат пробной обработки и есть критерий пригодности; обещание поставщика его не заменяет.
- Сверить по паспорту совместимость СОЖ с материалом детали и материалами станка.
- Полностью слить и промыть систему перед сменой типа жидкости.
- Проверить фильтры и стружкоудаление под новый тип СОЖ.
- Изготовить пробную партию и проверить размер, шероховатость и отсутствие коррозии.
- Записать фактическую концентрацию, pH и дату заливки в журнал участка.
Безопасность и утилизация: что меняется
Водные эмульсии могут раздражать кожу и служат средой для бактерий. Работайте в перчатках, следите за аэрозолем в зоне резания и вентиляцией. Запах и помутнение жидкости — повод проверить состав, а не маскировать его ароматизатором.
Масляные СОЖ дают масляный туман и пожароопасны при нагреве. Здесь нужны вытяжка и контроль температуры, особенно рядом с горячей стружкой и открытым пламенем.
Отработанную эмульсию утилизируют с разделением на масляную и водную части, масляную СОЖ сдают как отработанное масло. Конкретные условия — по паспорту безопасности продукта и требованиям вашего предприятия. Эти же документы определяют средства индивидуальной защиты и порядок действий при проливе.
Можно ли заменить масляную СОЖ концентрированной эмульсией на резьбонарезании?
Иногда да, если эмульсия содержит противозадирные присадки и её концентрация соответствует паспорту. Проверьте результат на пробной партии: момент, чистоту резьбы и стойкость метчика. Если задиры остаются, возвращайтесь к масляной среде.
Почему эмульсия испортилась за пару недель?
Чаще всего из-за низкой концентрации, остатков старой масляной жидкости в системе или загрязнения органическими остатками. Проверьте концентрацию рефрактометром, pH и чистоту бака, затем замените состав.
Вредна ли водная СОЖ для алюминиевых деталей станка?
Зависит от продукта и pH. Сверьтесь с паспортом: там указано, для каких металлов состав предназначен. При повышенной щелочности алюминий корродирует, поэтому неокрашенные алюминиевые узлы защищают или выбирают другой продукт.
Окончательно выбор решает фактическая концентрация и pH, которые вы сможете удерживать на своём участке каждый день. Возьмите паспорт выбранного продукта и журнал смены: если по ним видно, что состав стабильно держится в нужном диапазоне, тип СОЖ подтверждён. Если нет — меняйте продукт или налаживайте контроль, пока цифры не станут предсказуемыми.