Материалы ·
Пайка вместо сварки для тонких и разнородных соединений: когда это оправдано
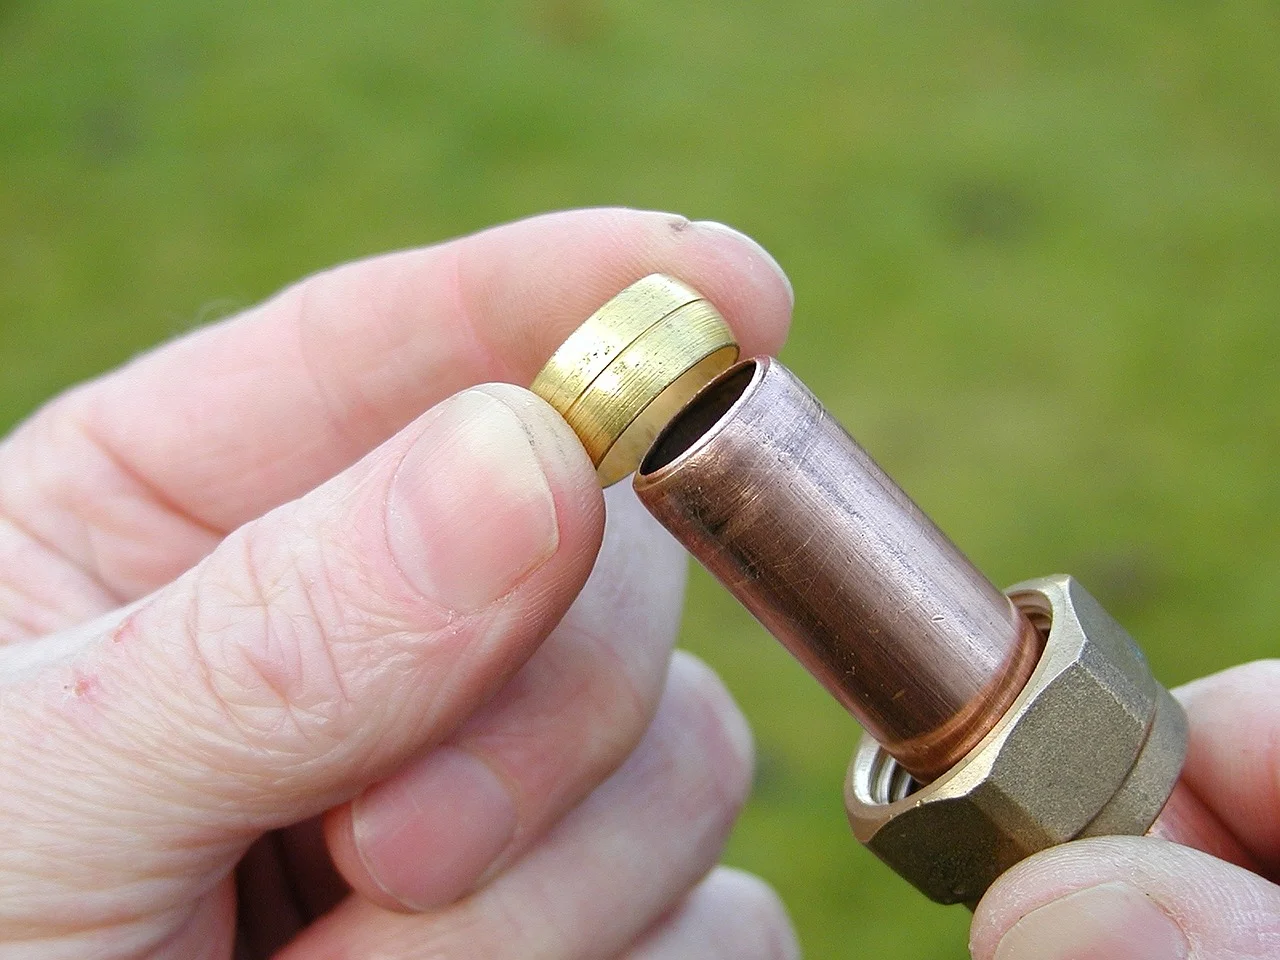
Берите пайку, когда деталь тонкая и сварка прожигает кромку, или когда нужно соединить разнородные металлы вроде меди с латунью и нержавейкой без хрупкого сплава в шве. Сварку оставляйте для несущих узлов под удар, вибрацию и высокую температуру. Решение принимайте по трём данным: толщина деталей, рабочая температура узла и характер нагрузки.
Какие соединения пайка закрывает лучше сварки
Главный признак — тонкий металл. Лист 0,5–1 мм сварка плавлением греет до температуры плавления основного металла, и кромка под дугой или горелкой просто уходит. Пайка греет ниже этой точки: основной металл остаётся твёрдым, а соединяет детали промежуточный слой припоя. Стенка трубки или экрана сохраняет толщину и не коробится.
Второй случай — разнородная пара. Медь с латунью, медь с нержавейкой, сталь с алюминием: при сварке плавлением в зоне шва образуются интерметаллиды, хрупкие прослойки, которые трескаются под нагрузкой. Пайка соединяет металлы через припой, который плавится раньше обоих, и не смешивает их в расплаве. Для пар, которые вообще не дают сварного шва, это единственный неразъёмный путь.
Третий случай — узлы, где важны герметичность и проводимость: трубки теплообменников, экраны, контактные площадки. Припой заполняет зазор по всей длине и даёт непрерывный контакт. Сварка в таких местах часто требует последующей мехобработки шва.
Пайка не заменяет сварку в несущих конструкциях под переменную нагрузку, удар и вибрацию. Там мягкий припой накапливает усталостные трещины, и соединение разрушается постепенно, без заметного предупреждения.
Где пайка упирается в нагрузку и температуру
Первое ограничение — рабочая температура узла. Припой ПОС-61 плавится при температуре около 183 °C, бессвинцовый SAC305 — около 217–220 °C. Это температура солидуса, момент начала плавления. Рабочая температура соединения должна быть заметно ниже: на практике держатся правила, что она не выше примерно 0,6–0,7 от температуры солидуса. Иначе припой ползёт под нагрузкой даже без расплава.
Второе ограничение — прочность. Оловянно-свинцовые припои дают предел прочности на сдвиг порядка 20–40 МПа, у сварного шва на стали этот показатель кратно выше. Если узел держит вес конструкции или воспринимает рывок, паяный шов проигрывает и по запасу, и по характеру разрушения.
Третье — вибрация и термоциклы. Мягкий припой при каждом цикле нагрева и остывания деформируется, и трещина растёт от кромки галтели внутрь шва. Для таких узлов помогает заневоливание, механический упор или переход на сварку либо клей.
Медная трубка диаметром 10 мм и латунный штуцер, рабочая температура до 90 °C, давление до 6 бар. Сварка плавлением прожигает тонкую стенку, поэтому выбирают пайку. ПОС-61 с плавлением около 183 °C даёт запас: 90 °C — примерно половина от температуры солидуса, что укладывается в правило 0,6–0,7. Зазор около 0,1 мм, зачистка и обезжиривание обеих поверхностей, канифольный флюс, нагрев горелкой до плавления припоя от детали. После остывания проверяют галтель по кромке и опрессовывают воздухом при 6 бар с выдержкой. При рабочей температуре 150 °C ПОС-61 уже не подошёл бы — нужен более тугоплавкий припой или сварка.
Подготовка поверхностей и выбор припоя
Пайка не держится по одной причине чаще всего: припой не смачивает металл. Мешают оксиды и масло. Обе кромки зачищают механически до блеска и обезжиривают непосредственно перед пайкой: окисленная за ночь медь смачивается хуже.
Флюс подбирают под металл. Для меди и латуни обычно хватает канифольного. Для нержавейки нужен активный флюс, но его остатки после пайки обязательно полностью отмывают: они вызывают коррозию. Припой и флюс подбирают парой, потому что несовместимая пара даёт непровар и коррозию в шве.
Зазор решает, затечёт ли припой. При капиллярной пайке расплав заходит в узкую щель за счёт смачивания; рабочий зазор — примерно 0,05–0,2 мм. При большем зазоре припой не затекает по всей длине, и в шве остаются раковины. Зазор задают посадкой деталей или фиксируют прихваткой до нагрева.
Нагрев ведут так, чтобы припой плавился от детали, а не от жала паяльника или факела горелки. Деталь должна прогреться равномерно: тогда припой затекает в зазор сам. Холодная деталь с расплавленной каплей сверху даёт налипание без сцепления.
Как проверить паяное соединение
Первый контроль — визуальный. Ровная вогнутая галтель, мениск припоя у кромки детали, показывает, что металл смочился. Поры, наплывы и участки, где припой не пристал, — признак плохой подготовки или недогрева.
Второй контроль — контрольный образец на излом. Шов должен рваться по припою, а не отслаиваться от металла. Отслойка по границе значит, что поверхность не подготовлена, и на изделии будет то же самое.
Для трубных узлов проверяют герметичность опрессовкой воздухом или водой с фиксацией давления и времени выдержки. Для электрических контактов измеряют сопротивление перехода. Режим — припой, флюс, температура, время — записывают: без записи повторяемость не проверить.
- Уточните металлы деталей и толщину стенки — от этого зависит, нужна ли пайка вместо сварки.
- Сравните рабочую температуру узла с температурой солидуса припоя: запас не меньше 0,6–0,7.
- Задайте зазор 0,05–0,2 мм под капиллярную пайку и зафиксируйте его до нагрева.
- Зачистите и обезжирьте обе поверхности прямо перед пайкой.
- Подберите флюс под металл; активный флюс после пайки полностью отмойте.
- Грейте деталь, а не припой, до равномерного прогрева.
- Проверьте галтель, излом контрольного образца и герметичность или сопротивление перехода.
Окончательно выбор решает рабочая температура узла в паре с температурой солидуса выбранного припоя: если запас по правилу 0,6–0,7 есть, пайка применима, если нет — нужен более тугоплавкий припой или сварка.