Технологии ·
Отверстие уходит от оси при сверлении: как найти причину в заготовке, инструменте и креплении
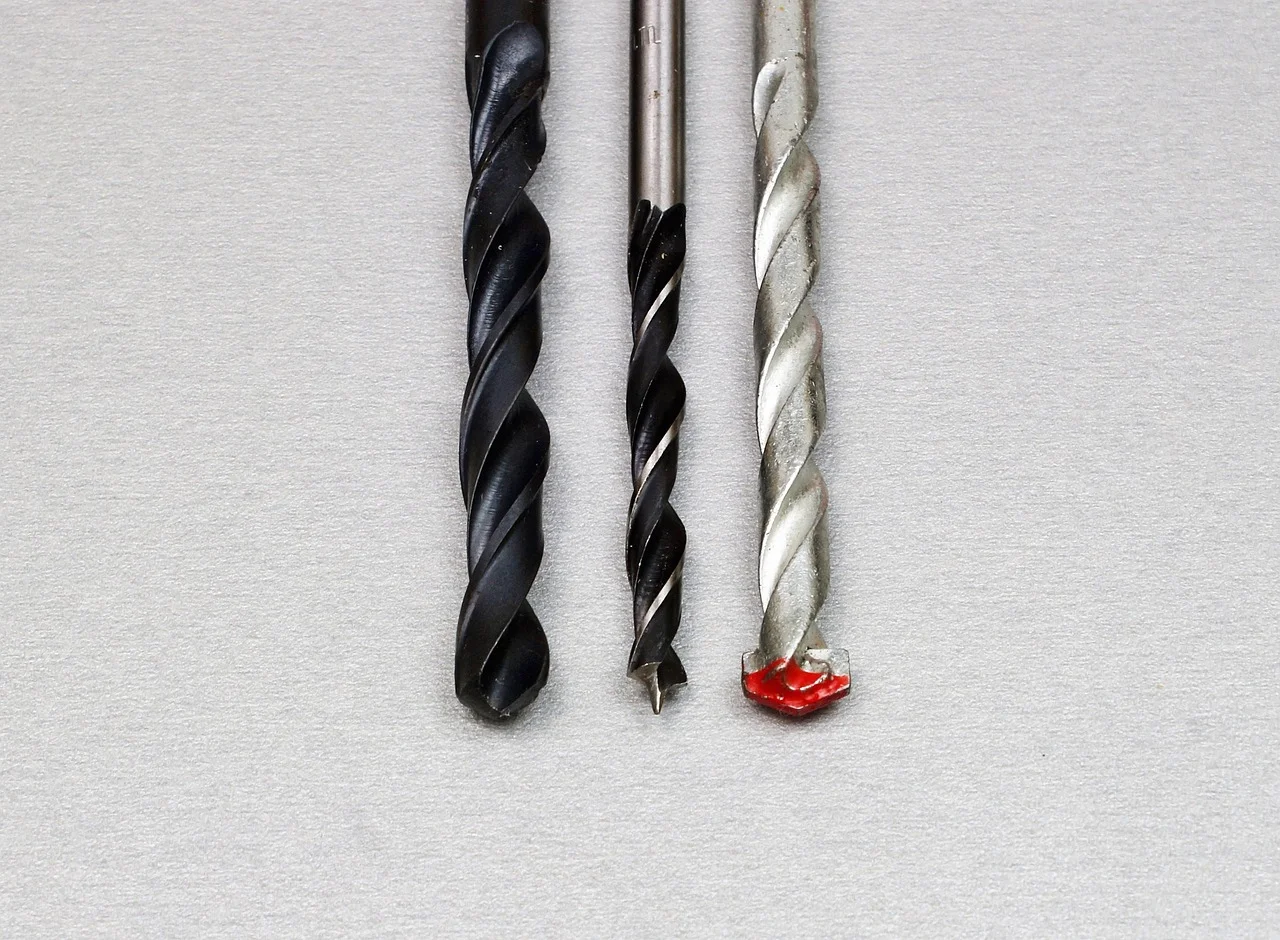
Сначала просверлите контрольное отверстие и сравните положение оси на входе и выходе. Ось на выходе ушла в сторону — это увод, и начинать надо с жёсткости системы «сверло — патрон — шпиндель» и условий входа в материал. Отверстие прямое, но не по координате — смещение. Диаметр больше номинала, стенки рваные — биение. Три дефекта лечатся по-разному, и проверять их нужно в разной последовательности.
Сначала разведите увод, смещение и биение
Увод виден по глубине: ось плавно отклоняется, и на выходе отверстие стоит не там, где на входе. Смещение — всё отверстие целиком сдвинуто относительно разметки, но остаётся прямым и ровным. Биение — сверло или шпиндель колеблется вокруг своей оси, отверстие разбито, диаметр выходит за номинал, кромки рваные.
Проверка занимает минуту: просверлите отверстие, посмотрите на вход и выход на просвет или измерьте положение центра штангенциркулем относительно базы. Совпадает ось, но не координата — смещение. Не совпадает ось — увод. Разбитый диаметр при правильной координате — биение.
Ошибка новичка — сразу менять режим или перетачивать сверло, не поняв, какой дефект наблюдается. При смещении уменьшение подачи результата не даст, как и поиск причины биения в заготовке.
Проверка заготовки: поверхность, включения, напряжения
Осмотрите место входа. Литейная корка, окалина, сварной шов или наклонная площадка заставляют сверло скользить по поверхности. Режущие кромки нагружаются неравномерно, и ось уходит в сторону более мягкого участка. На ровной зачищенной поверхности того же материала увод обычно меньше.
Твёрдые включения действуют так же: сверло отклоняется в сторону менее плотной зоны. Просверлите отверстие с керном или через кондукторную втулку — если увод пропал, причина была во входе, а не в сверле.
Остаточные напряжения в тонкой или неравномерно обработанной заготовке могут вести отверстие по глубине. Сравните отверстие в исходной и отожжённой заготовке одного материала: если в отожжённой увод заметно меньше, корректировать нужно подготовку заготовки, а не инструмент.
Проверка инструмента: заточка, длина, биение
Осмотрите режущие кромки на симметрию. Если одна кромка заточена больше другой, она режет активнее, и сверло уводит в сторону менее нагруженной кромки. Слишком широкая перемычка — поперечная перегородка между кромками у вершины — заставляет сверло скользить по поверхности вместо врезания.
Измерьте индикатором биение сверла у вершины и у хвостовика. Допустимые значения смотрите в паспорте станка и документации на сверло: универсального порога нет, он зависит от модели и типа инструмента. Биение в патроне даёт разбитое отверстие и увод на глубине.
Самый быстрый способ отделить инструмент от остального — поставить короткое жёсткое сверло того же диаметра. Если увод резко уменьшился, причина в длине и вылете: длинное тонкое сверло легче изгибается под усилием резания. Тогда помогает промежуточное сверление меньшим диаметром или сверло с меньшим вылетом.
| Что проверяем | Как проверить | Что означает результат |
|---|---|---|
| Форма отверстия | Сравнить ось на входе и выходе | Не совпадает — увод; прямая, но не по координате — смещение; разбитый диаметр — биение |
| Поверхность входа | Осмотр на корку, окалину, наклон | Есть дефект — начинать с зачистки и керна |
| Биение сверла | Индикатор у вершины и хвостовика | Выше паспортного — заменить или переточить сверло |
| Жёсткость сверла | Повторить коротким сверлом того же диаметра | Увод исчез — причина в длине и вылете |
| Крепление заготовки | Покачать заготовку под нагрузкой | Смещается — усилить зажим |
Проверка крепления и станка: люфт, перекос, зажим
Просверлите два отверстия в одной детали без перестановки заготовки. Если увод повторяется в одном и том же направлении, ищите систематическую причину: перекос шпинделя, люфт в патроне или наклон стола. Хаотичное смещение чаще указывает на слабый зажим или неоднородность материала.
Покачайте заготовку рукой под нагрузкой, имитируя усилие подачи. Люфт в тисках или струбцинах проявляется именно на глубоких отверстиях, когда осевое усилие растёт. Проверьте индикатором биение шпинделя на холостом ходу — этот замер показывает состояние подшипников и посадки патрона.
Если увод сохраняется на коротком сверле, в одном направлении, при надёжном зажиме — без измерения геометрии станка вывод сделать нельзя. Перекос оси шпинделя относительно стола, износ подшипников и погрешность направляющих проверяют по документации производителя, а не на глаз.
Режим и СОЖ: усилитель, а не первопричина
Слишком большая подача на длинном сверле увеличивает изгиб и уводит ось. Слишком малая подача даёт трение вместо резания, и сверло скользит по корке. Смазочно-охлаждающая жидкость — СОЖ — снижает нагрев и трение, особенно в длинных отверстиях, где стружка плохо выходит.
Проверка простая: снизьте подачу и посмотрите, уменьшился ли увод. Если да, причина в жёсткости системы, а не в заготовке. Если нет — режим ни при чём, возвращайтесь к проверке инструмента и крепления. Режим обычно усиливает уже существующую причину, но редко создаёт её сам.
Условный пример для иллюстрации метода. Сверлите отверстие Ø8 мм на глубину 40 мм в пластине, ось на выходе ушла на 0,6 мм. Ось на входе и выходе не совпадает — увод. Вход осмотрели: наклона и корки нет, заготовка ровная. Биение сверла индикатором — 0,05 мм, в пределах паспортных значений для вашего станка. Ставите короткое жёсткое сверло Ø8 мм — увод 0,1 мм. Вывод: причина в длине и жёсткости сверла. Действие: промежуточное сверление меньшим диаметром или сверло с меньшим вылетом. Если бы увод сохранился на коротком сверле в одном направлении — проверяли бы перекос шпинделя и люфт.
Проверка результата: после корректирующего действия просверлите три отверстия подряд и сравните положение оси на входе и выходе. Если увод остался в прежнем направлении и величине, остановитесь и не запускайте партию — переходите к измерению геометрии станка по документации производителя.