Автоматизация ·
Автоматический контроль размера на станке: когда он окупается, а когда хватит ручного
Автоматический контроль размера на станке окупается, когда брак обнаруживается поздно и стоит дорого, а партия достаточно велика, чтобы отбить настройку щупа. Если детали единичные, допуск широкий, а поверхность для измерения закрыта в патроне, ручной контроль проще и дешевле. Порог зависит от вашей детали, а не от универсального числа.
Какие задачи решает контроль прямо на станке
Контроль на станке решает две разные задачи, и путать их не стоит. Первая — подтвердить, что деталь вышла в допуск. Вторая — вовремя остановить обработку, пока размер не ушёл за границу и не потянул за собой всю партию.
Измерение на станке даёт выигрыш там, где брак замечают поздно: после снятия детали, на следующей операции или уже на сборке. Тогда каждая неверная деталь тянет за собой переделку или отход. Если же оператор меряет деталь штангенциркулем сразу после прохода и видит отклонение, автоматика добавляет немного.
Работает это через щуп — датчик касания в шпинделе, которым станок сам находит поверхность детали и фиксирует её положение. По результату делают подналадку: меняют поправку станка, чтобы следующий проход вышел в допуск. Без настроенной подналадки измерение остаётся просто протоколом.
Важная граница: контроль на станке не заменяет приёмочный контроль готовой продукции. Он ловит отклонение в процессе, но не выдаёт документ о соответствии партии.
Что нужно, чтобы контроль на станке заработал
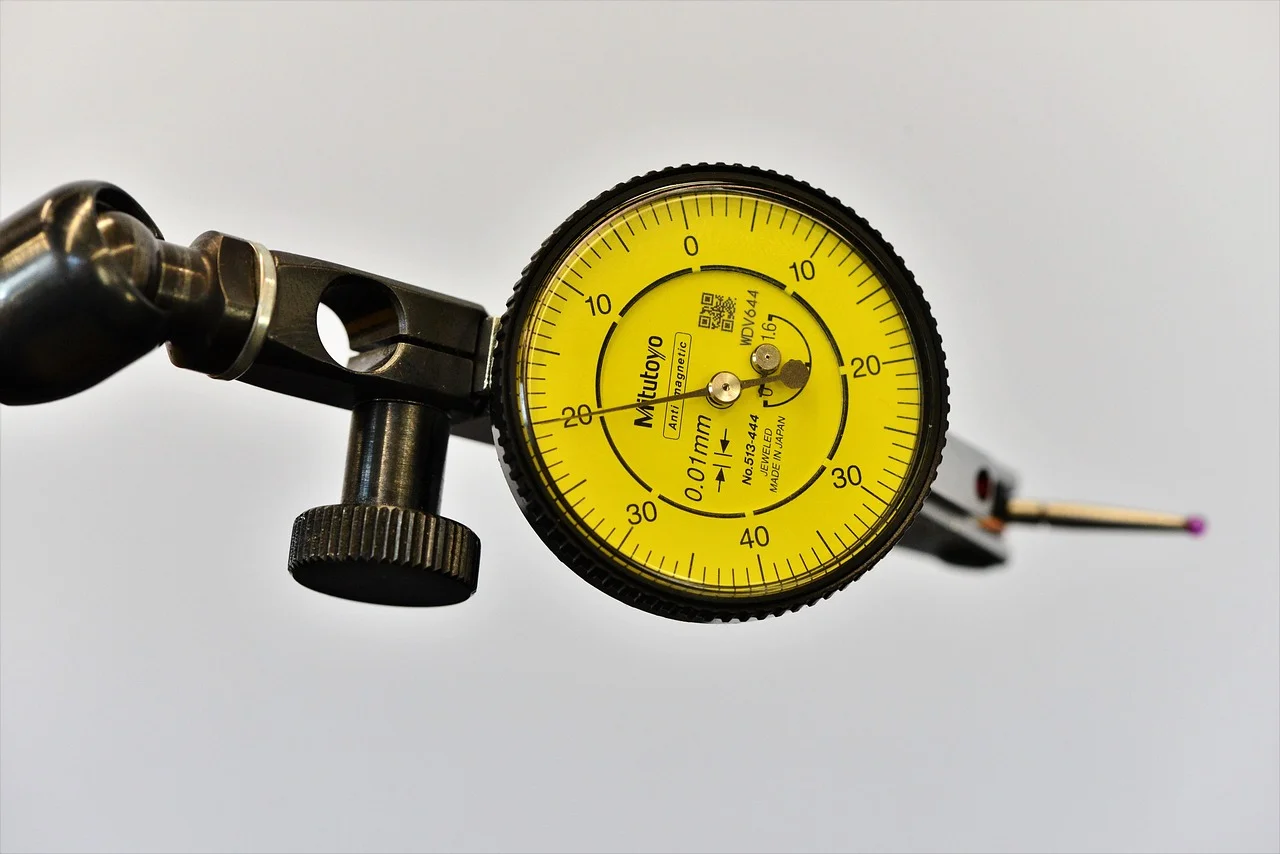
Первое условие — доступ щупа к измеряемой поверхности. Если поверхность закрыта в патроне или прихвате, автоматика не начнётся, сколько бы датчиков ни стояло.
Второе — стабильная база и повторяемость установки. Повторяемость установки — это насколько одинаково деталь встаёт в приспособление от раза к разу. Если деталь каждый раз садится иначе, измеренный размер говорит о положении детали, а не о её размере.
Третье — температурные условия. Нагрев станка и детали смещает результат, поэтому важно, когда именно меряют: на холодной системе или на прогретой. Правило замера должно быть записано и одинаково для всех смен.
Четвёртое — настроенная подналадка. Заранее решите, кто и по какому правилу меняет поправку, с какой периодичностью и что делает оператор при выходе за границу допуска. Пятое — квалификация оператора: он должен понимать, когда результату можно верить, а когда нужно перемерить.
- Проверьте, что щуп достаёт до измеряемой поверхности на всех операциях.
- Прогоните одну деталь несколько раз и сравните разброс установки.
- Запишите, на холодном или прогретом станке делают замер.
- Определите, кто меняет поправку и по какому правилу.
- Сверьте допуск на деталь с паспортными возможностями щупа.
Когда ручной контроль остаётся разумным
В единичном и мелкосерийном производстве настройка и проверка щупа могут занять больше времени, чем сама обработка. Здесь ручной контроль не проигрывает.
Бывают детали, которые проще и точнее померить вне станка — когда нужен доступ к поверхности, закрытой в патроне. Ручной контроль разумен и там, где допуск широкий, а брак по размеру редок: автоматика не отлавливает проблему, которой почти нет.
И отдельный случай — когда нужна поверенная метрология с оформленным протоколом. Контроль на станке этого не заменяет, его результаты идут в процесс, а не в приёмочные документы.
Как сравнить варианты под свою ситуацию
Сравнивайте по трём величинам: объёму партии, стоимости пропущенного брака и времени на измерение. Вывод меняется именно с размером партии: при малой накладные расходы на настройку не отбиваются, при большой — наоборот.
Прикинуть свой порог можно на условных числах. Партия 200 деталей, ручное измерение одной детали — 2 минуты, автоматическое — 20 секунд, на настройку и проверку щупа уходит 40 минут. Ручной контроль всей партии: 200 × 2 = 400 минут. Автоматический: 40 + 200 × (20/60) ≈ 107 минут. При партии 20 деталей ручной контроль даёт 40 минут, автоматический — 40 + 7 ≈ 47 минут, и выигрыша нет.
Универсального порога назвать нельзя: он зависит от конкретной детали, допуска и цены брака. Подставьте свои замеры времени и стоимость отхода — и сравните два числа.
Деталь с допуском ±0,05 мм, партия 150 штук, цена отхода одной детали — стоимость заготовки и часа обработки. Если брак ловится только на сборке, каждая пропущенная деталь стоит дороже, чем настройка щупа. Если оператор видит отклонение сразу после прохода и правит поправку вручную, выигрыш автоматики меньше.