Оборудование ·
Токарный или фрезерный станок: как выбрать по чертежу детали
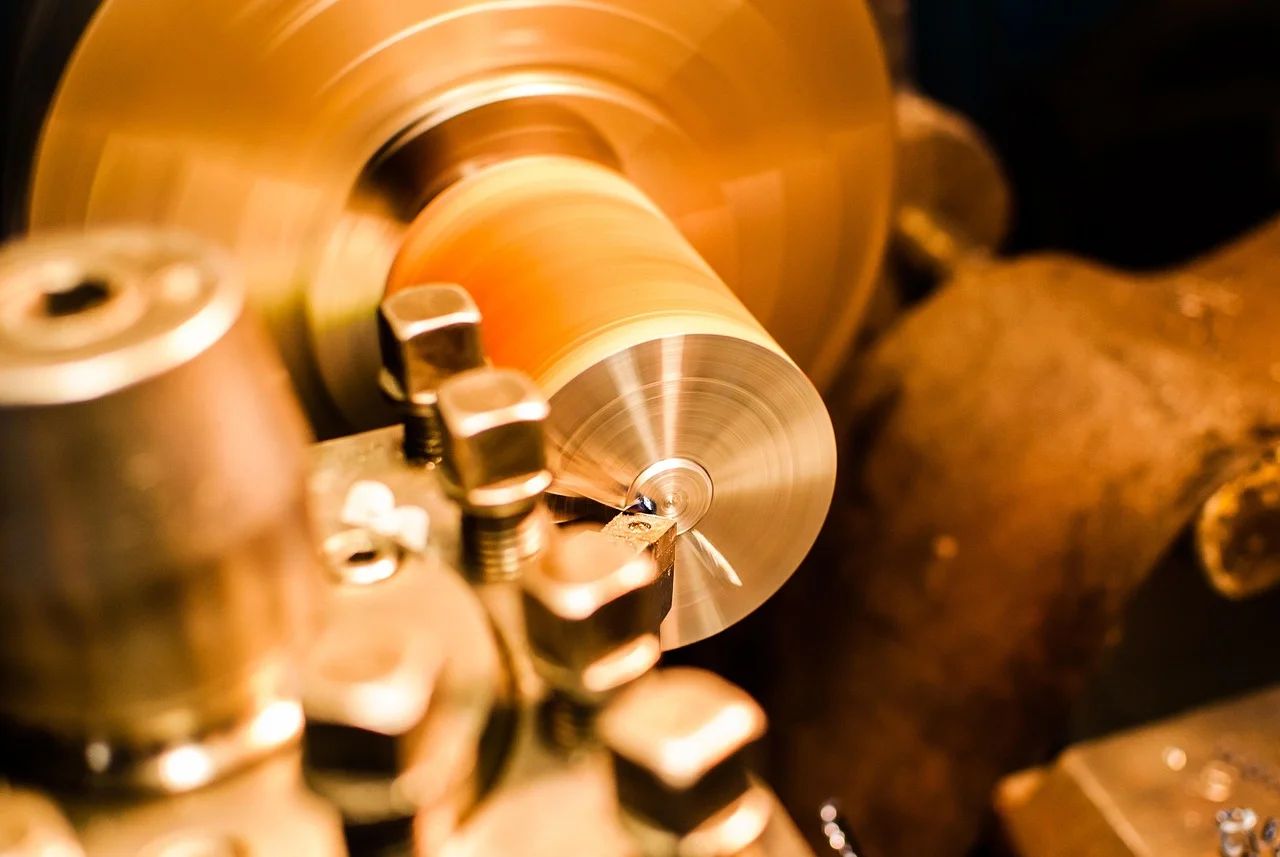
Смотрите на чертёж и ищите ось, вокруг которой построено большинство поверхностей. Если это цилиндры, конусы и торцы вокруг одной оси — основной кандидат токарный станок. Если есть плоские уступы, карманы, лыски или отверстия, смещённые от оси, без фрезерной обработки не обойтись. Дальше форму проверяют допусками, числом установов и паспортными габаритами станка.
Смотрите на форму детали и ось симметрии
Токарный станок вращает заготовку, а резец идёт по заданной траектории. Фрезерный наоборот: инструмент вращается, а заготовка закреплена на столе. Из этого различия и вырастает первый критерий выбора.
Тела вращения — валы, втулки, фланцы, кольца — удобно точить. За один проход резец снимает материал по всей окружности, и диаметр получается сразу по всей длине. Пазы, карманы, лыски, отверстия не по оси и сложный контур удобнее фрезеровать: там инструмент подходит к нужной точке и выбирает материал по контуру.
Проведите по чертежу воображаемую ось. Если большинство поверхностей — цилиндры, конусы и торцы вокруг одной оси, основной кандидат токарный. Если есть плоские поверхности, уступы и отверстия, смещённые от оси, нужен фрезерный станок или токарно-фрезерный с приводным инструментом.
На практике деталь редко бывает чистой: на валу могут быть шпоночный паз и поперечное отверстие, а на фланце — крепёжные отверстия по окружности. Тогда решают не «или-или», а считают, сколько элементов уходит с токарной операции и как их делать.
Считайте не только форму, но и допуск
Форма детали ещё не решает выбор. Точность зависит от жёсткости системы, способа закрепления и возможности измерить результат. Один и тот же вал на разных станках даст разный разброс диаметра.
Длинная тонкая деталь при точении прогибается под усилием резца. Допуск по диаметру выдержать труднее, и помогает люнет — дополнительная опора, поддерживающая заготовку по длине. На фрезерном станке тонкая стенка может отойти при обработке кармана: заготовку тянет от инструмента, и размер уходит.
Найдите на чертеже самый жёсткий допуск и самую тонкую стенку. Сверьте их с паспортной точностью станка и с тем, как деталь будет закреплена. Если допуск сравним с точностью станка, нужен запас или другая схема обработки: люнет, перевёрнутая установка, черновой и чистовой проходы.
Отдельно смотрите на шероховатость. Поверхность с малым допуском и требованием к чистоте часто требует отдельного чистового прохода, и это добавляет время цикла — его тоже считают при выборе станка.
Оцените партию и число установов
Количество деталей меняет вывод сильнее, чем кажется. Для единичной детали сложной формы универсальный фрезерный станок с ЧПУ часто выгоднее, чем несколько токарных операций с перестановками. Для большой партии простых тел вращения токарный станок с ЧПУ даёт короткий цикл и стабильность.
Каждая перестановка добавляет погрешность и время. Деталь снимают, переворачивают, снова выставляют — и каждый раз появляется новая база. Посчитайте, сколько установок потребуется на одной машине. Если деталь требует трёх установок на токарном и одной на фрезерном, сравните суммарное время и требуемую точность, а не только цену станка.
Партия влияет и на оснастку. Для сотни одинаковых втулок имеет смысл сделать приспособление и не выставлять каждую заготовку вручную. Для пяти деталей такая оснастка не окупится временем на её изготовление.
Пример. Втулка из стали 45: наружный диаметр 60 мм, внутреннее отверстие 40H7, длина 80 мм, на наружной поверхности два паза шириной 8 мм под углом 90 градусов, партия 200 штук. Тело вращения и точное отверстие указывают на токарную обработку. Пазы не лежат на оси, поэтому на обычном токарном станке потребуется отдельная фрезерная операция или приводной инструмент. Если у станка есть ось C и приводной инструмент, пазы можно сделать за один установ, но нужно сверить точность углового позиционирования с допуском на расположение пазов. Если приводного инструмента нет, считайте два установа и межоперационное перемещение. Вывод: базовый вариант — токарный станок с ЧПУ, а решение о приводном инструменте зависит от допуска на пазы и объёма партии.
Проверьте габариты, массу заготовки и оснастку
Деталь может подходить по форме и не помещаться на станке. У токарного станка ограничение — наибольший диаметр над станиной и длина между центрами. У фрезерного — размер стола, ход по осям и допустимая масса на столе.
Сверьте с паспортом конкретной модели: наибольший диаметр и длину заготовки для токарного; ход X, Y, Z и нагрузку на стол для фрезерного. Учтите место под патрон, люнет и инструмент. Заготовка, которая впритык входит по диаметру, может не дать подойти резцу с нужной стороны.
Свешивание тоже считают. Длинная заготовка на фрезерном столе работает как консоль: чем дальше от опор, тем сильнее вибрация и тем труднее выдержать допуск. Здесь помогает не только станок, но и схема крепления.
- Сверьте наибольший диаметр и длину заготовки с паспортом токарного станка.
- Проверьте ходы по осям и допустимую нагрузку на стол фрезерного станка.
- Оставьте место под патрон, люнет и инструмент.
- Оцените свешивание заготовки и схему крепления.
- Проверьте, хватает ли точности станка под самый жёсткий допуск чертежа.
Решите, нужен ли приводной инструмент
Токарный станок с приводным инструментом и осью C может фрезеровать лыски и сверлить отверстия по окружности без перестановки. Это сокращает установы, но усложняет программу и обслуживание.
Если на теле вращения несколько мелких фрезерных элементов, посчитайте, сколько времени и точности теряется при переходе на отдельный фрезерный станок. Приводной инструмент оправдан, когда таких элементов много и они расположены по окружности.
Сверьте точность углового позиционирования с допуском на расположение элементов. Если пазы должны стоять строго под заданным углом, погрешность поворота оси C входит в общий допуск вместе с погрешностью установки.
Проверьте результат так: возьмите чертёж, отметьте на нём все поверхности и для каждой запишите, чем она получается — вращением заготовки или движением фрезы. Если больше половины поверхностей требует фрезы, одной токарной машиной не обойтись. Остановитесь и пересчитайте вариант с двумя станками или с токарно-фрезерным центром, прежде чем оформлять заказ.