Технологии ·
От чертежа до готовой детали: как построить технологический маршрут
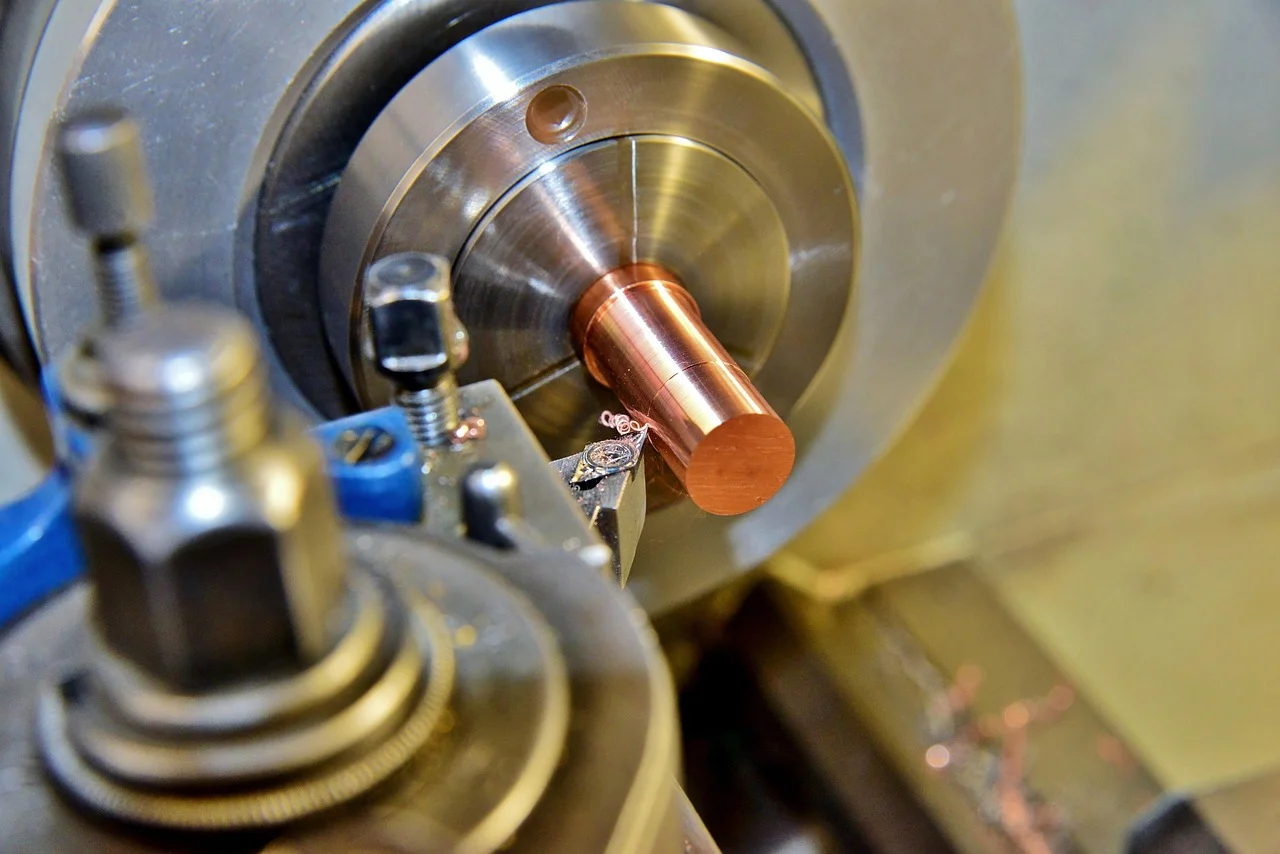
Маршрут строят от точных поверхностей к черновым: сначала назначают технологические базы, затем ставят операции в порядке, сохраняющем базы до финишной обработки. Маршрут — не список станков, а последовательность, где каждая операция оставляет запас точности следующей. Проверяют его по самому жёсткому допуску чертежа: если суммарные погрешности операций превышают допуск, маршрут пересобирают.
Исходные данные чертежа и заготовки
До выбора операций выпишите из чертежа размеры с допусками, шероховатость, материал, твёрдость и вид термообработки. Отметьте измерительные базы конструктора и размеры с самым узким допуском — они задают требования к финишным операциям.
Заготовка — вторая половина исходных данных. Прокат, отливка или поковка дают разный припуск и разную твёрдость корки. Если припуск на первой операции меньше неровности и обезуглероженного слоя, черновая обработка не выйдет на размер за один проход. Вид и состояние заготовки фиксируйте до расстановки операций. Сразу выпишите, чем будете контролировать каждый ответственный размер: нечем проверить — выяснится на приёмке.
Технологические базы и первая операция
База — поверхность, по которой деталь ставят и от которой отсчитывают размер. Конструктор задаёт измерительные базы, вы назначаете технологические; они должны совпадать или быть жёстко связаны. Несовпадение даёт погрешность базирования: часть допуска съедается до касания резца.
Проще всего на первой операции обработать поверхность под базу, а дальше ставить деталь по ней — тогда размеры отсчитываются от одной подготовленной плоскости и погрешность установки не накапливается. Черновые и получистовые переходы ставят раньше финишных: если сначала вывести точную поверхность, а потом снимать большой припуск рядом, тонкая стенка или кромка потеряет форму от отжатий и нагрева. Финиш идёт последним — после термообработки и правки, если они есть.
Вал из стали 45, диаметр под подшипник 40 мм с допуском h6 (0/−0,016 мм), Ra 0,8 мкм, термообработка — улучшение. Заготовка — прокат диаметром 45 мм. Маршрут: отрезка; черновое точение до 41,5 мм по центровым отверстиям; чистовое точение до 40,3 мм; улучшение; шлифование до 40 h6 с контролем микрометром.
Допуск 16 мкм. Если после чистового точения оставить 0,3 мм под шлифование, а термообработка даст коробление больше припуска, шлифование не выведет размер. Поэтому припуск берут по справочнику с учётом деформации, а после термообработки проверяют фактический размер и при необходимости правят центровые отверстия. Маршрут выполним, пока припуск и базы выдерживают погрешности предыдущих операций.
Проверка маршрута на достижимость допуска
Для каждого ответственного размера сложите ожидаемые погрешности: установку, точность станка, размерный износ инструмента, температурные деформации. Сравните сумму с допуском. Если запас меньше примерно 20–30% допуска, операцию делят на черновую и чистовую или меняют схему базирования.
Точность станка берите из документации конкретной модели: паспортные значения у станков одного типоразмера различаются, и «типовая» цифра ломает расчёт. Проверяйте и шероховатость: достижимая Ra зависит от режима, геометрии инструмента и жёсткости системы. Если чертёж требует Ra 0,8 мкм, а маршрут заканчивается точением, убедитесь по документации и практике оборудования, что параметр достигается без шлифования.
Что меняется после термической обработки
Закалка и отпуск меняют размеры и коробят деталь. Финишную обработку точных поверхностей обычно ставят после термообработки, а припуск назначают с учётом деформации и обезуглероженного слоя — по справочнику для конкретной марки стали и вида термообработки, а не на глаз.
При высокой твёрдости чистовое точение или фрезерование заменяют шлифованием: появляется отдельная операция со своим станком, правкой круга и контролем. Центровые отверстия после термообработки тоже проверяют — по ним деталь устанавливают на шлифовальном станке.
Оформление маршрута для цеха и проверка перед запуском
В маршрутной карте по каждой операции указывают оборудование, приспособление, режущий и мерительный инструмент, базы установки, переходы и проверяемый результат — конкретный размер с допуском и способ контроля, а не «обработать поверхность». Мастер и рабочий должны видеть, от какой поверхности ставится деталь и что проверяется после операции.
Перед запуском пройдите по карте: каждый результат должен контролироваться имеющимся инструментом, а режимы и требования безопасности — соответствовать документации конкретного станка. Операция, результат которой проверить нечем, — пробел маршрута.
- Выписаны размеры с допусками, шероховатость, материал, твёрдость и вид термообработки.
- Определены измерительные базы и самый жёсткий допуск.
- Зафиксированы вид заготовки, припуск и состояние поверхности.
- На первой операции обработана база, дальнейшие установы идут по ней.
- Сумма ожидаемых погрешностей сверена с допуском и оставляет запас.
- Припуск под шлифование назначен по справочнику для марки стали и термообработки.
- Для каждой операции указан проверяемый результат и мерительный инструмент.
- Режимы и требования безопасности сверены с документацией оборудования.
Проверьте результат так: пройдите по карте от первой операции до приёмки. Если на каждом шаге видно, от какой базы ставится деталь, какой размер получается и чем он контролируется, маршрут готов к запуску. Пересоберите маршрут, если хотя бы один ответственный размер не имеет запаса по погрешностям или его нечем измерить.